

Pferd · Fräswerkzeug
PFERD HSS-Lochsägen/HM-Lochschneider,Zubehör LOS HM 2535
PFERD HM 2535 HSS-/HM-Lochschneider: Hartmetall-Schneidkopf, Ø25 mm, Schnitttiefe 32 mm, Schaft Ø10 mm – universal einsetzbar.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

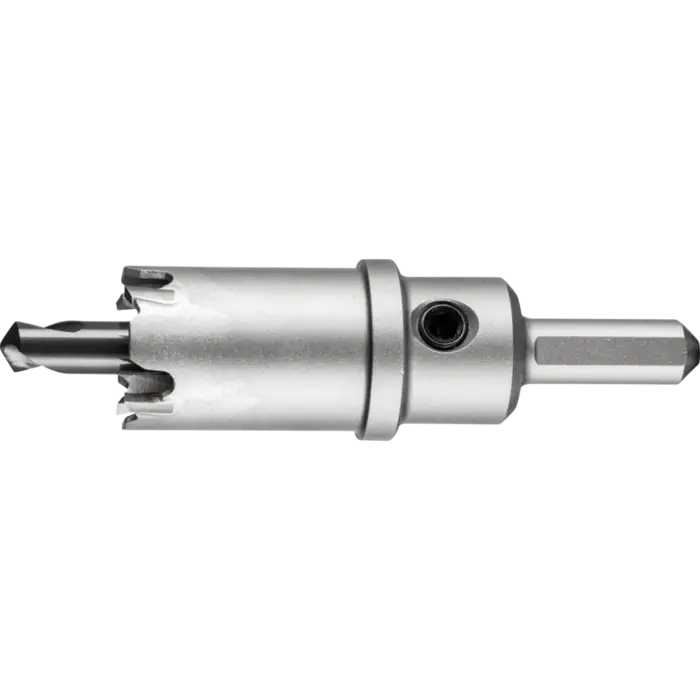
Fig. 01 — Produktansicht
Maße und Dimensionen
| Durchmesser Schaft (mm) | 10 |
|---|
Produktbeschreibung
PFERD HSS-/HM-Lochschneider LOS HM 2535 im Überblick
Die PFERD HSS-/HM-Lochschneider LOS HM 2535 sind Hartmetall-Lochschneider zum schnellen, exakten Durchbrechen von Löchern in Stählen, Edelstahl (INOX), NE-Metallen und Kunststoffen. Die Zahnteilungen sind ungleichmäßig, was Rattern verhindert. Die tiefe Ausführung beträgt 35 mm und ermöglicht Durchbrüche auf gewölbten Flächen oder Rohrmaterialien. Der Durchmesser beträgt 25,0 mm; der Schaft hat Ø 10 mm; maximale Schnitttiefe 32 mm. Einsatz erfolgen auf Handbohrmaschinen oder stationären Maschinen.
Nach dem Einsatz lassen sich die Lochschneider nachschleifen; eine sachgemäße Nachschleifung erhöht die Standzeit deutlich. Entfernen Sie entstehende Partikel vom Werkstück, um Korrosion zu vermeiden. Die Lochschneider eignen sich für Sanitär- und Heizungsrohre.
Geeignet für Metall- und Rohrdurchbrüche
Die Lochschneider ermöglichen das Erzeugen von Durchbrüchen in einer Vielzahl von Werkstoffen, insbesondere Edelstahl (INOX), Aluminium, Messing, Bronze, Einsatzstähle, Gusseisen und Kunststoffen. Durch die robuste Hartmetall-Schneidkante bleibt die Schneidleistung auch bei härteren Materialien konstant.
Technische Daten
- Durchmesser: 25,0 mm
- Schaft: Ø 10 mm
- Werkzeughöhe (Tiefe): 35 mm
- Max. Schnitttiefe: 32 mm
- Geeignete Werkstoffe: Edelstahl INOX, Aluminium, Messing, Bronze, Kunststoffe, GFK/CFK
- Drehzahlen je Werkstoff: Stähle bis 1.200 N/mm² 510–760 rpm; Rost- und säurebeständige Stähle 260 rpm; Thermoplaste, CFK/GFK <40% Faseranteil 560–840 rpm; Weiche NE-Metalle 560–840 rpm
Hohe Rundlaufgenauigkeit und Schneidleistung
Die Schneidkante aus Hartmetall bietet hohe Standzeit und gleichmäßigen Schnitt. Schneidkopf und Schaft sind aus einem Stück gefertigt, was Rattern verhindert und den Rundlauf verbessert.
- Auswechselbarer HSS-Zentrierbohrer erhöht die Flexibilität bei Zentrierung und Bohrung
- Nachschleifbar, was die Werkzeuglebensdauer erheblich steigert
Verwendungstipps und Praxishinweise
- Wenden Sie Drehzahlen entsprechend der Werkstoffliste an; bei starkem Drehzahlabfall die Werte anpassen.
- Spannen Sie das Werkzeug fest, vermeiden Sie Überlastung und Querschneidungen.
- Nach dem Bohren Werkstück und Zähne reinigen; bei Edelstahl ggf. Entölen/Polieren.
- Bei Bedarf nachschleifen lassen, um Standzeit zu erhöhen.
Aufbau: Korund auf Hartmetall-Schneidkopf
Der Hartmetall-Schneidkopf auf einem robusten Schaft zeichnet sich durch hohe Belastbarkeit und eine gezielt unregelmäßige Zahnabstandung aus, die Rattern reduziert.
Präzisions- und Langlebigkeitsmerkmale
Tiefe Ausführung von 35 mm ermöglicht Arbeiten auf gewölbten Flächen und Rohrmaterialien; Lochschneider sind nachschleifbar und damit wirtschaftlich im Einsatz.
Weitere Produkteigenschaften
| RPM bis, rost- und säurebeständige Stähle | 640 |
|---|---|
| RPM bis, thermopl. Kunststoffe, faserv. (GFK/CFK) Faseranteil kleiner 40% | 840 |
| RPM bis, weiche NE-Metalle | 840 |
| RPM von, rost- und säurebeständige Stähle | 260 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) Faseranteil kleiner 40 % | 560 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.