Pferd · Fräswerkzeug
PFERD HSS-Lochsägen/HM-Lochschneider,Zubehör LOS HM 2208
PFERD HSS-Lochsägen/HM-Lochschneider LOS HM 2208 – Hartmetall-Lochschneider, 7 mm Schaft, max. Schnitttiefe 32 mm; ideal für Edelstahl, NE-Metalle und Kunststoffe.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

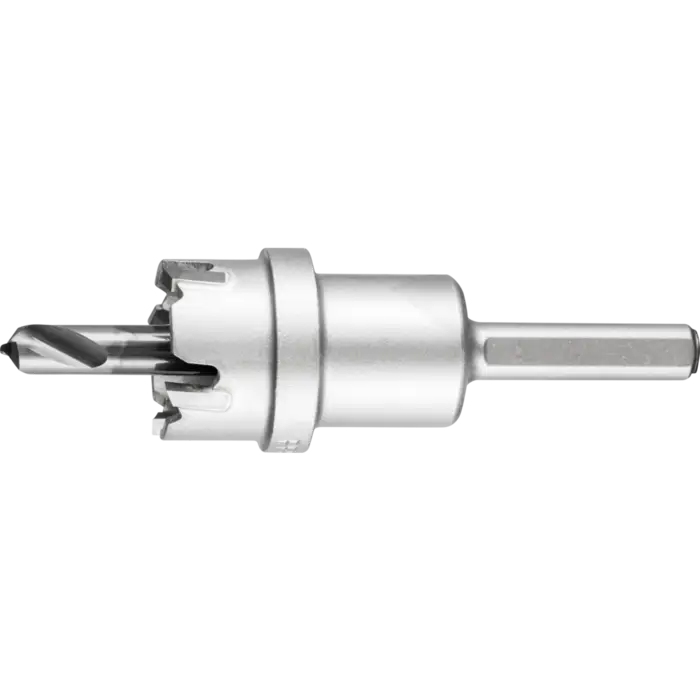
Fig. 01 — Produktansicht
Maße und Dimensionen
| Durchmesser Schaft (mm) | 7 |
|---|
Produktbeschreibung
PFERD HSS-Lochsägen/HM-Lochschneider LOS HM 2208 im Überblick
Die PFERD Hartmetall-Lochschneider gehören zur Gruppe der Lochschneider und ermöglichen schnelle, exakte Durchbrüche. Typischerweise decken sie Durchmesserbereiche von 16–105 mm ab und bearbeiten legierte und unlegierte Stähle, Edelstahl (INOX), NE-Metalle sowie Kunststoffe (inkl. GFK). Sie kommen auf Handbohrmaschinen oder stationären Maschinen zum Einsatz und zeichnen sich durch eine ungleichmäßige Zahnteilung aus, die Rattern reduziert.
Die flache Ausführung (Werkzeughöhe ca. 8 mm) eignet sich für Flachmaterial bis ca. 4 mm Dicke; die tiefe Ausführung (ca. 35 mm Höhe) ist für gewölbte Flächen und Rohrmaterialien vorgesehen. Die maximale Schnitttiefe liegt bei 32 mm.
Geeignet für Edelstahl, NE-Metalle und Kunststoffe
Hartmetall-Lochschneider von PFERD ermöglichen zuverlässige Schnitte in Edelstahl (INOX), weiteren Stählen, NE-Metallen und Kunststoffen (einschließlich GFK). Der Einsatz erfolgt bevorzugt auf Ständer- oder Handbohrmaschinen. Die ungleiche Zahnteilung sorgt für ruhige Führung und minimiert Rattern auch bei anspruchsvollen Werkstoffen.
Abmessungen und Spezifikationen des HM 2208
- Schaftdurchmesser 7 mm
- Max. Schnitttiefe 32 mm
- Durchmesserbereich 16–105 mm
- Werkstoffe Edelstahl (INOX), Stahl, NE-Metalle, Kunststoffe (inkl. GFK)
- Antriebsarten Ständerbohrmaschine, Bohrmaschine, Roboter, stationäre Maschinen
Hohe Rundlaufgenauigkeit und robuste Bauform
Durch den Schaft- und Schneidkopf aus einem Stück wird eine hohe Rundlaufgenauigkeit gewährleistet. Die Hartmetall-Schneiden liefern konsistente Ergebnisse, während der robuste Aufbau eine lange Standzeit auch bei harten Werkstoffen sicherstellt.
- Auswechselbarer Zentrierbohrer ermöglicht präzisen Start
- Hartmetall-Schneiden behalten Schärfe länger als herkömmliche HM-Varianten
Praxis-Tipps zur Anwendung
- Beachten Sie die Drehzahlrichtwerte je Werkstoff; bei Belastung kann die Drehzahl sinken, bei rohen oder gewölbten Materialien variieren.
- Späne regelmäßig entfernen, um Korrosion oder Verstopfen zu verhindern.
- Nach dem Einsatz sachgerecht nachschleifen oder durch einen Nachschleifdienst instand setzen lassen, um die Standzeit zu erhöhen.
Weitere Produkteigenschaften
| RPM bis, rost- und säurebeständige Stähle | 720 |
|---|---|
| RPM bis, thermopl. Kunststoffe, faserv. (GFK/CFK) Faseranteil kleiner 40% | 950 |
| RPM bis, weiche NE-Metalle | 950 |
| RPM von, rost- und säurebeständige Stähle | 290 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) Faseranteil kleiner 40 % | 640 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.