Pferd · Frässtift
PFERD Hartmetallfrässtifte WRC 1225/6 NON-FERROUS
PFERD Hartmetallfrässtifte WRC 1225/6 NON-FERROUS – Walzenrund, 6 mm Schaft, NE-Metalle und CFK, hohe Abtragsleistung.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

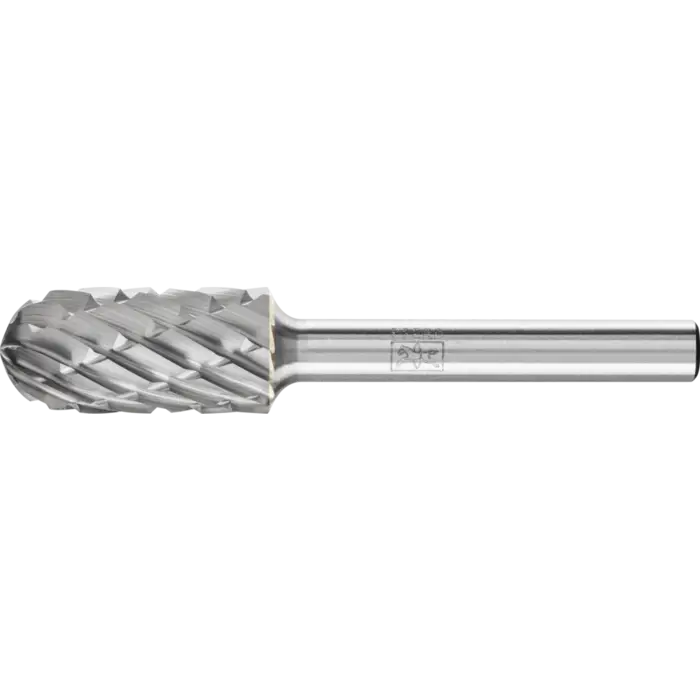
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 65 |
|---|---|
| Länge, verzahnt (mm) | 25 |
| Durchmesser Schaft (mm) | 6 |
Produktbeschreibung
PFERD Hartmetallfrässtifte WRC 1225/6 NON-FERROUS – 21105396 im Überblick
Die PFERD Hartmetallfrässtifte WRC 1225/6 NON-FERROUS sind Walzenrundfrässtifte nach DIN 8032 mit einer Zahnung NON-FERROUS, ideal für NE-Metalle, Messing, Bronze und Kupfer sowie faserverstärkte Kunststoffe. Die Geometrie kombiniert zylindrische und kugelförmige Abschnitte in einer Walzenrundform, die eine hohe Zerspanungsleistung ermöglicht.
Gesamtlänge 65 mm, verzahnte Länge 25 mm, Schaftdurchmesser 6 mm. Diese Abmessungen passen zu gängigen Spindeln und sorgen für stabile Vorschub- und Schnittbedingungen.
Geeignet für NE-Metalle, Kunststoffe und faserverstärkte Werkstoffe
Metallbearbeitung (NE-Metalle)
Durch die NON-FERROUS-Zahnung eignet sich der Frässtift besonders gut für Messing, Kupfer, Bronze und weitere NE-Metalle. Die Walzenrundform sorgt für gleichmäßigen Materialabtrag und reduziert Rattermarken.
Kunststoffe und CFK/GFK
Auch Kunststoffe sowie faserverstärkte Duroplaste (GFK, CFK) lassen sich mit konstanter Abtragsleistung bearbeiten. Thermoplaste und Zink profitieren von der hohen Schnittgeschwindigkeit, die der Stift ermöglicht.
Technische Daten des PFERD WRC 1225/6 NON-FERROUS
- Durchmesser Schaft 6 mm
- Gesamtlänge 65 mm
- Verzahnte Länge 25 mm
- Zahnung NON-FERROUS
- Geometrie Walzenrund (WRC)
- Max. Drehzahl – harte NE-Metalle bis 24 000 rpm
- Max. Drehzahl – Thermoplaste, CFK/GFK bis 29 000 rpm
- Schaft Ø 6 mm
Hohe Abtragsleistung und Konturtreue
Dank der Walzenrundform und dem exakten Rundlauf ist die Bearbeitung lotrecht, konturtreu und vibrationsarm. Das führt zu einem gleichmäßigen Abtrag bei NE-Metallen, Kunststoffen und Faserverbundstoffen und minimiert Verschleiß an Werkzeug und Antrieb.
Verarbeitung & Praxis
- Setzen Sie das Werkzeug auf leistungsstarke Antriebe mit elastisch gelagerter Spindel, um Vibrationen zu vermeiden.
- Beachten Sie die Drehzahlempfehlungen: harte NE-Metalle bis 24 000 rpm; Thermoplaste/CFK/GFK bis 29 000 rpm; weiche NE-Metalle bis 16 000 rpm.
- Verwenden Sie einen 6 mm Schaft auf Antrieben mit mindestens 300 W Leistung.
Aufbau & Materialauswahl
Bearbeitbare Werkstoffe umfassen Messing, Bronze, Kupfer, faserverstärkte Duroplaste (GFK, CFK), NE-Metall hart, Kunststoffe, Thermoplaste und Zink. Die Wahl der NE-Metall- oder Kunststoffvariante hängt von der jeweiligen Anwendung ab und beeinflusst Spindelbelastung, Spanbildung und Werkstückoberfläche.
Weitere Produkteigenschaften
| RPM bis, harte NE-Metalle | 24000 |
|---|---|
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 29000 |
| RPM bis, weiche NE-Metalle | 16000 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 16000 |
| Zahnung | NON-FERROUS |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.