Pferd · Frässtift
PFERD Hartmetallfrässtifte WRC 0313/3 MICRO
PFERD Hartmetallfrässtifte WRC 0313/3 MICRO – Feinbearbeitung, hohe Oberflächengüte, bis 68 HRC.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

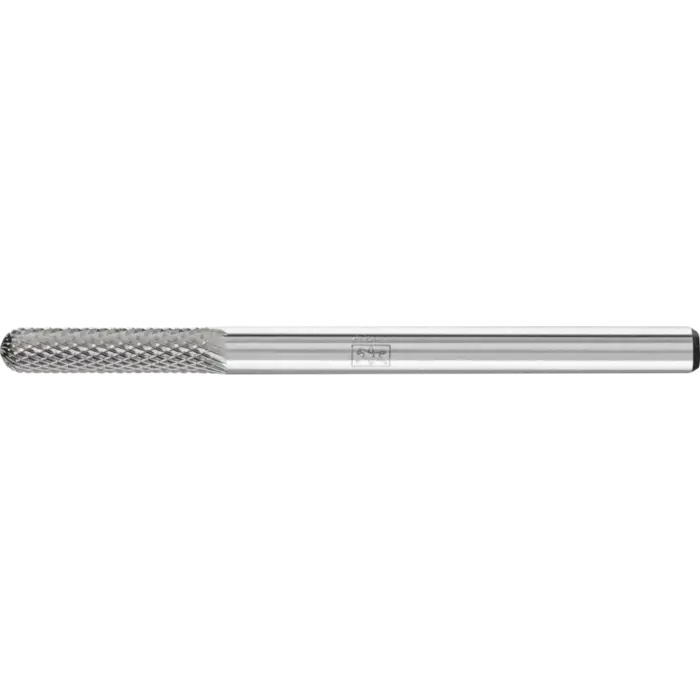
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 43 |
|---|---|
| Länge, verzahnt (mm) | 13 |
| Durchmesser Schaft (mm) | 3 |
Produktbeschreibung
Hartmetallfrässtifte WRC 0313/3 MICRO von PFERD im Überblick
Die PFERD Hartmetallfrässtifte WRC 0313/3 MICRO sind Walzenrundfrässtifte nach DIN 8032, speziell auf Feinbearbeitung ausgelegt. Die MICRO-Zahnung bietet eine höhere Zerspanungsleistung und erzeugt eine besonders feine Oberflächenqualität in Anwendungen, in denen herkömmliche Frässtifte an ihre Grenzen stoßen. Durch den exakten Rundlauf arbeiten sie vibrationsarm und liefern konsistente Ergebnisse über die gesamte Standzeit.
Spezifisch kombinieren sie zylindrische und kugelförmige Geometrien in einer Walzenrundform – ideal für Feinbearbeitungen im Hand- und Maschinenbetrieb.
Einsatzgebiete der MICRO-Hartmetallfrässtifte
Feinbearbeitung und Konturkorrekturen
Besonders gut geeignet zur Feinbearbeitung, sehr feinen Putzarbeiten, Korrekturen im Werkzeug- und Formenbau sowie zum Schärfen von Schnittwerkzeugen. Arbeiten Sie mit leistungsstarken Antrieben und elastisch gelagerter Spindel, um Vibrationen zu minimieren. Im oberen Drehzahlbereich wird ein wirtschaftlicher Materialabtrag erzielt. Für den Schaftdurchmesser von 3 mm empfehlen sich 75–300 W-Antriebe.
Technische Daten der WRC 0313/3 MICRO
- Schaftdurchmesser: 3 mm
- Gesamtlänge: 43 mm
- Verzahnte Länge: 13 mm
- Zahnung: MICRO
- Geometrie: Walzenrundform (Kombination zylindrisch/kugelförmig)
Werkstoffe und Anwendungsbereiche
Die Frässtifte bearbeiten eine Vielzahl von Werkstoffen, darunter:
- Temperguss, Schwarzer Temperguss (GTS, GJMB)
- Bronze
- Einsatzstähle
- Gusseisen
- Stahlguss
- Kobaltbasislegierungen
- Grau/Sphäroguss (GG/GJL, GGG/GJS)
- NEMetall hart
- Gehärtete, vergütete Stähle über 1.200 N/mm² (< 38 HRC)
- Nickelbasislegierungen (z. B. Inconel, Hastelloy)
- Edelstahl (INOX)
- Stahl, Stahlguss
- Stähle bis 1.200 N/mm² (< 38 HB)
- Stähle über 700 N/mm² (> 220 HB)
- Titan
- Titanlegierungen
- Werkzeugstähle
- Weisser Temperguss (GTW, GJMW)
Verarbeitungstipps und Praxis
- Setzen Sie Frässtifte mit 3 mm Schaft auf leistungsstarke Antriebssysteme mit elastisch gelagerter Spindel.
- Beachten Sie die Drehzahlempfehlungen je nach Werkstoff; arbeiten Sie im oberen Drehzahlbereich, um wirtschaftlich Material abzutragen.
- Wahrung der Geometrie über die Standzeit durch richtige Kühlung und moderate Belastung.
Besondere Merkmale
- Hohe Oberflächengüte
- Bearbeitung nahezu aller Werkstoffe bis 68 HRC
- Geringer Verschleiß durch exakten Rundlauf
Antriebsarten
Unterstützende Antriebe: Biegwellenantrieb, Werkzeugmaschine, Roboter, Stationäre Maschinen, Geradschleifer.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 80000 |
|---|---|
| RPM bis, harte NE-Metalle | 64000 |
| RPM bis, hochwarmfeste Werkstoffe | 64000 |
| RPM bis, rost- und säurebeständige Stähle | 64000 |
| RPM von, graues Gusseisen, weißes Gusseisen | 64000 |
| RPM von, rost- und säurebeständige Stähle | 48000 |
| Zahnung | MICRO |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.