Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 8,6 STEEL
PFERD SPB DIN 338 HSSG N 8,6 STEEL – 25203684: Kreuzanschliff, Ø8,6 mm, exakte Zentrierung und hohe Rundlaufgenauigkeit.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

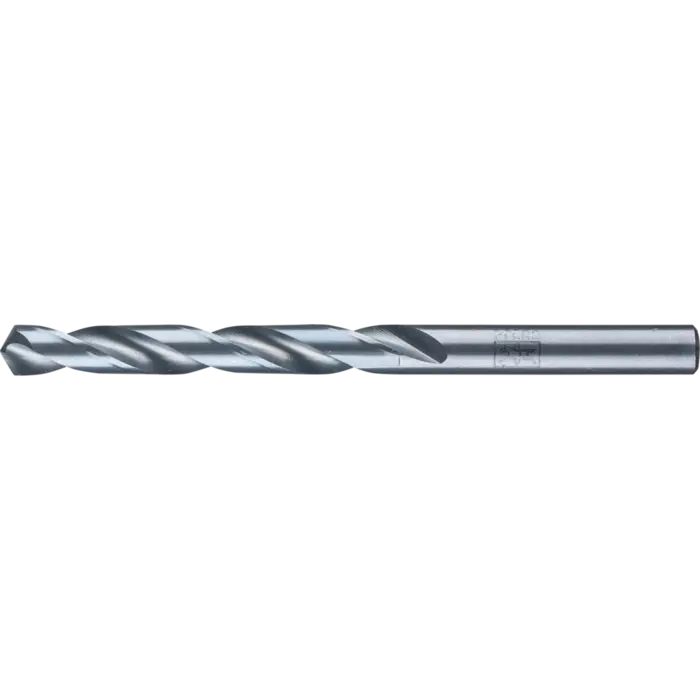
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 125 |
|---|---|
| Spirallänge (mm) | 81 |
Produktbeschreibung
PFERD SPB DIN 338 HSSG N 8,6 STEEL im Überblick
Die PFERD SPB DIN 338 HSSG N 8,6 STEEL ist ein universelles Bohr- und Senkwerkzeug gemäß DIN 338, gefertigt in der HSS-G (M2)-Legierung. Mit einem Ø von 8,6 mm und einer Spirallänge von 81 mm bietet es stabile Führungsqualität und hohe Rundlaufgenauigkeit. Die vollständige Länge beträgt 125 mm, der Spitzwinkel liegt bei 118° – ideal für exakte Bohrungen und saubere Zentrierung dank Kreuzanschliff.
Dieses Werkzeug ist rechtsdrehend und vollgeschliffen. Es unterstützt industrielle Anwendungen beim Bohren in Stählen, Grauguss, Aluminium und weiteren NEME Materialien. Die Eigenschaften wie hohe Standzeit und sehr gute Spanabfuhr resultieren aus der Kombination von Kreuzanschliff und hochwertigem HSS-G Korn.
Geeignet für Ständerbohrmaschinen, Werkzeugmaschinen, Bohrmaschinen, Roboter und stationäre Anlagen. Beachten Sie die empfohlenen Drehzahlen pro Werkstoff und verwenden Sie Kühlschmierstoffe; bei Aluminium kann auch Petroleum eingesetzt werden. Entfernen Sie Partikel aus dem Werkstück, um Korrosion zu vermeiden, und reinigen Sie das Werkstück nach der Bearbeitung.
Technische Daten
- Durchmesser: 8,6 mm
- Gesamtlänge: 125 mm
- Spirallänge: 81 mm
- Spiralwinkel: 25–30°
- Spitzwinkel: 118°
- DIN: DIN 338
- Werkstoff: HSS-G (M2)
- Kreuzanschliff: ja
Eigenschaften und Vorteile
- Universell geeignet für Stahl, Stahlguss, Grauguss, Temperguss, Bronze, Messing und Aluminium.
- Leichtes Zentrieren dank Kreuzanschliff, was zu präzisen Bohrungen führt.
- Hohe Standzeit durch hochwertige Legierung und Kerndefinition.
- Sehr gute Spanabfuhr minimiert Wärme- und Gratbildung.
- Exakte Zentrierung und geringe Vorschubkraft durch Kreuzschliff.
Verarbeitung & Praxis
Beachten Sie die empfohlenen Drehzahlen je Werkstoff. Verwenden Sie beim Bohren in Metallen ein hochwertiges Schneidöl; für Aluminium kann Petroleum eingesetzt werden. Entfernen Sie Partikel aus dem Werkstück, um Korrosion zu vermeiden. Reinigen Sie das Werkstück nach der Bearbeitung.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 930 |
|---|---|
| RPM bis, harte NE-Metalle | 1860 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1490 |
| RPM bis, weiche NE-Metalle | 2230 |
| RPM von, graues Gusseisen, weißes Gusseisen | 380 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 560 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.