Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 8,2 STEEL
PFERD SPB DIN 338 HSSG N 8,2 STEEL – Spiralbohrer mit Kreuzanschliff, 118° Spitzenwinkel, hohe Rundlaufgenauigkeit und exakte Zentrierung.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

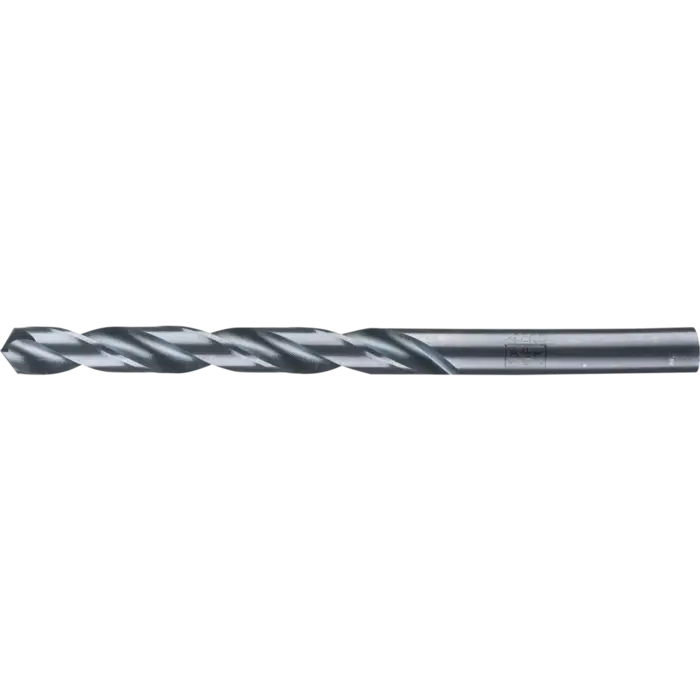
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 117 |
|---|---|
| Spirallänge (mm) | 75 |
Produktbeschreibung
Schleifmittel SPB DIN 338 HSSG N 8,2 STEEL im Überblick
Die PFERD SPB DIN 338 HSSG N 8,2 STEEL gehören zur Kategorie Bohr- und Senkwerkzeuge aus industrieller Linie. Mit Kreuzanschliff und Vollgeschliff sind sie für industrielle Einsätze konzipiert. Die Ausführung STEEL besitzt einen 118° Spitzenwinkel, der eine stabile Zentrierung und einen ruhigen Lauf sichert. Der HSSG (M2) Stahl sorgt für hohe Widerstandsfähigkeit beim Bohren in Metallen wie Stahl, Gusseisen und Aluminium. Die Spiralbohrer-Reihe verfügt über einen Kreuzanschliff, der exakte Zentrierung und geringe Vorschubkraft ermöglicht.
Mit einer Gesamtlänge von 117 mm und einer Spirallänge von 75 mm eignet sich der Bohrer für tiefe Bohrungen in industriellen Bearbeitungs- oder Konsolen, z. B. in Ständerbohrmaschinen. Der Spiralwinkel liegt flexibel zwischen 25° und 30°, was eine gute Spanabfuhr und zügiges Durchbohren garantiert. Dank der Kreuzanschlifftechnik entstehen weniger wandernde Bohrungen und eine verbesserte Rundlaufgenauigkeit.
Geeignet für Metall und Legierungen
Metallbearbeitung
Der SPB-Bohrer bearbeitet Stahl, Stahlguss und Gusseisen zuverlässig. Die HSSG N-Ausführung erhöht die Standzeit, insbesondere bei härteren Werkstoffen. Für Aluminium empfiehlt sich der Einsatz mit geeigneten Kühlschmierstoffen, um Zunder zu vermeiden.
Technische Daten des SPB DIN 338 HSSG N 8,2 STEEL
- Spiralänge: 75 mm
- Gesamtlänge: 117 mm
- Spiralwinkel: 25–30°
- Spitzenwinkel: 118°
- Durchmesser: 8,2 mm
- Material: HSSG (M2) STEEL
Verarbeitungsempfehlungen
Beachten Sie die empfohlenen Drehzahlen und verwenden Sie beim Bohren in Metallen hochwertige Kühlschmierstoffe. Entfernen Sie bei Edelstahl-Partikeln, um Korrosion zu vermeiden. Reinigen Sie das Werkstück nach dem Bohren, um Oberflächenverunreinigungen zu minimieren. Für weiche Materialien empfiehlt sich eine langsame Vorschubführung und regelmäßige Schmierung, um die Standzeit zu erhöhen.
Besondere Merkmale
Durch den Kreuzanschliff entstehen eine exakte Zentrierung und eine geringe Vorschubkraft, was die Bearbeitungspräzision erhöht. Die hohe Rundlaufgenauigkeit reduziert Verzug und sorgt für saubere Bohrkerne im Serienfertigungsumfeld.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 980 |
|---|---|
| RPM bis, harte NE-Metalle | 1950 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1560 |
| RPM bis, weiche NE-Metalle | 2340 |
| RPM von, graues Gusseisen, weißes Gusseisen | 390 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 590 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.