Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 7,2 STEEL
PFERD SPB DIN 338 HSSG N 7,2 STEEL – Hochleistungs-Bohrwerkzeug mit Kreuzanschliff für präzise Zentrierung, hohe Standzeit und exzellente Spanabfuhr.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

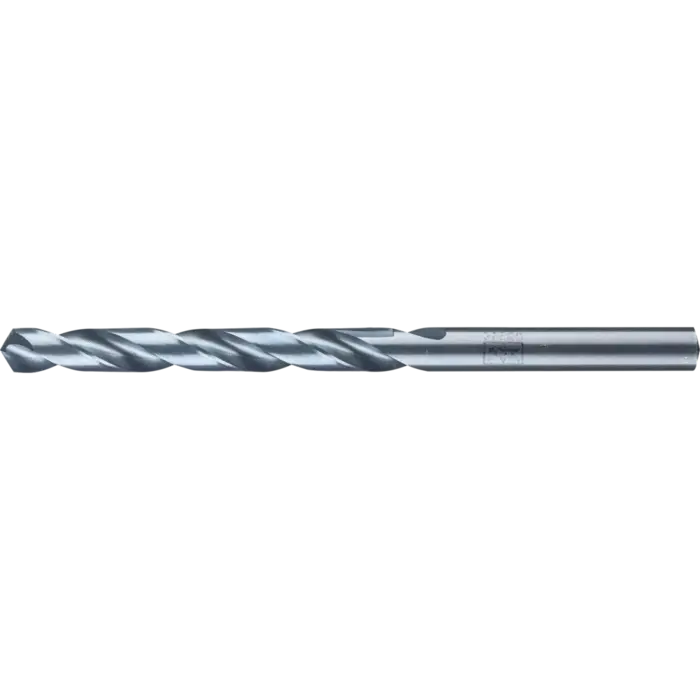
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 109 |
|---|---|
| Spirallänge (mm) | 69 |
Produktbeschreibung
PFERD SPB DIN 338 HSSG N 7,2 STEEL im Überblick
Die PFERD SPB DIN 338 HSSG N 7,2 STEEL sind Bohrwerkzeuge mit Kreuzanschliff für industrielle Einsätze. Vollgeschliffene, rechtsdrehende Ausführungen erzeugen dank hoher Rundlaufgenauigkeit und exakter Zentrierung präzise Bohrlöcher. Die SPB-Bohrer stehen in der STEEL-Ausführung mit 118° Spitzenwinkel und HSSG (M2) für anspruchsvolle Anwendungen bereit.
Durch den Kreuzanschliff verbessern sich Zentrierung und Standzeit, während die hohe Spanabfuhr zu gleichmäßigen Bohrungen führt. Die Spiralwinkel-Variante ermöglicht stabile Lochqualität bei unterschiedlichen Werkstoffen; Spiralwinkel 25°–30°.
Kernmaße und Bauweise
- Durchmesser: 7,2 mm
- Gesamtlänge: 109 mm
- Spirallänge: 69 mm
- Spiralwinkel: 25°–30°
- Spitzenwinkel: 118°
- Werkstoff/Schliff: HSSG N STEEL (M2), Kreuzanschliff, rechtsdrehend
Geeignetes Einsatzspektrum in der Metallbearbeitung
Das Werkzeug ist universell einsetzbar für gängige Metalle. Es eignet sich insbesondere für Stahl, Stahlguss, Grauguss, Temperguss, Bronze, Messing sowie Aluminium. Die Kombination aus Kreuzanschliff und hochwertigem Trägersystem sorgt für exakte Zentrierung und saubere Bohrungen, auch bei anspruchsvollen Werkstoffen.
Wesentliche Merkmale in der Praxis
- Universell einsetzbar für Stahl, Stahlguss, Grauguss, Temperguss, Bronze, Messing, Aluminium
- Leichtes Zentrieren
- Hohe Standzeit
- Sehr gute Spanabfuhr
- Exakte Zentrierung und geringe Vorschubkraft dank Kreuzanschliff
Praxisnahe Bearbeitungstipps
- Beachten Sie die empfohlenen Drehzahlen je Werkstoff und verwenden Sie beim Bohren von Metallen einen hochwertigen Kühlschmierstoff, um ruhigen Lauf und längere Standzeit zu erreichen.
- Für Aluminium verwenden Sie statt Schneidöl Petroleum, um Reaktionen zu vermeiden und eine saubere Kühlung zu gewährleisten.
- Entfernen Sie entstehende Partikel vom Werkstück, insbesondere bei Edelstahl, um Korrosion zu verhindern.
- Reinigen Sie das Werkstück nach der Bearbeitung chemisch oder mechanisch, um Reststoffe zu entfernen.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 1110 |
|---|---|
| RPM bis, harte NE-Metalle | 2220 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1770 |
| RPM bis, weiche NE-Metalle | 2660 |
| RPM von, graues Gusseisen, weißes Gusseisen | 450 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 670 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.