Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 2,7 STEEL
PFERD SPB DIN 338 HSSG N 2,7 STEEL – Spiralbohrer, 2,7 mm, Kreuzanschliff, hohe Rundlaufgenauigkeit
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

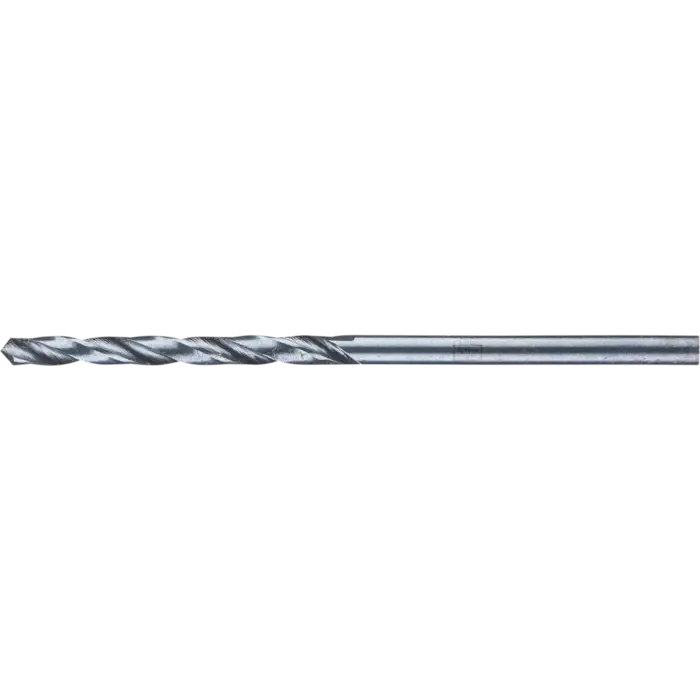
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 61 |
|---|---|
| Spirallänge (mm) | 33 |
Produktbeschreibung
PFERD SPB DIN 338 HSSG N 2,7 STEEL im Überblick
Bohrwerkzeuge mit Kreuzanschliff für industrielle Einsätze. Die SPB DIN 338 HSSG N 2,7 STEEL Spiralbohrer sind vollgeschliffen, rechtsdrehend und erzeugen dank ihrer hohen Rundlaufgenauigkeit sowie exakten Zentrierung präzise Bohrlöcher. Die STEEL-Ausführung nutzt HSSG (M2) und bietet einen 118° Spitzenwinkel für robuste Schnitte. Die Kombination aus Vollschliff und Kreuzanschliff sorgt für ruhigen Lauf, hohe Spanabfuhr und geringere Vorschubkräfte – ideal für Serienfertigung in metallischen Werkstoffen. Mit einer Spirallänge von 33 mm und einer Gesamtlänge von 61 mm passt der Bohraufsatz in gängige Ständer- oder Werkzeugmaschinen.
Diese SPB-Ausführung ist speziell für industrielle Anwendungen konzipiert und deckt ein breites Spektrum an Werkstoffen ab. Die Kreuzanschliff-Geometrie erhöht Zentrierung und Spanabfuhr und sorgt so für gleichbleibende Bohrergebnisse auch bei komplexen Konturen.
Geeignet für Metallbearbeitung
Die Bohrer eignen sich ideal zum Bohren in einer Vielzahl von Metallen. Sie bearbeiten Stahl, Stahlguss, Grauguss, Temperguss, Bronze, Messing und Aluminium zuverlässig. Die HSSG (M2) Legierung vereint Härte und Verschleißfestigkeit, was zu höherer Standzeit führt, selbst bei wiederholten Arbeitsgängen.
- Durchmesser: 2,7 mm
- Gesamtlänge: 61 mm
- Spirallänge: 33 mm
- Spiralwinkel: 25–30°
- Spitzenwinkel: 118°
- Werkstoff: HSSG (M2)
Kreuzanschliff: Zentrierung und Spanabfuhr
Der Kreuzanschliff sorgt für eine exakte Zentrierung und eine sehr gute Spanabfuhr. Dadurch entsteht ein ruhiger Lauf, weniger Vibrationen und eine gleichmäßige Oberflächenqualität der Bohrung.
Tipps zur Anwendung
- Beachten Sie die empfohlenen Drehzahlen gemäß Werkstoff. Typische Richtwerte: Stahl bis 700 N/mm² ca. 2950 rpm; Stahl >700 N/mm² ca. 2360 rpm; Graues/Weißes Gusseisen ca. 1180–2950 rpm; harte NE-Metalle ca. 5900 rpm; Thermoplaste & CFK/GFK 1770–4720 rpm.
- Verwenden Sie beim Bohren in Metallen idealerweise hochwertiges Schneidöl oder Kühlschmierstoff. Ausnahme: Bei Aluminium Petroleum statt Schneidöl verwenden.
- Entfernen Sie entstehende Partikel besonders bei Edelstahl, um Korrosion zu vermeiden; reinigen Sie das Werkstück nach dem Bohren.
Aufbau & Material
Ausgeführt als Vollgeschliffener, rechtsdrehender Spiralbohrer aus HSSG (M2), bietet die STEEL-Ausführung eine robuste Geometrie mit 118° Spitzenwinkel und Kreuzanschliff, der exakte Zentrierung und hohen Spanabfluss ermöglicht.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 2950 |
|---|---|
| RPM bis, harte NE-Metalle | 5900 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 4720 |
| RPM bis, weiche NE-Metalle | 7080 |
| RPM von, graues Gusseisen, weißes Gusseisen | 1180 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 1770 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.