Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 1,5 STEEL
PFERD SPB DIN 338 HSSG N 1,5 STEEL – Spiralbohrer mit Kreuzanschliff, 1,5 mm Ø, 40 mm Länge, 118° Spitzenwinkel, hohe Rundlaufgenauigkeit.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

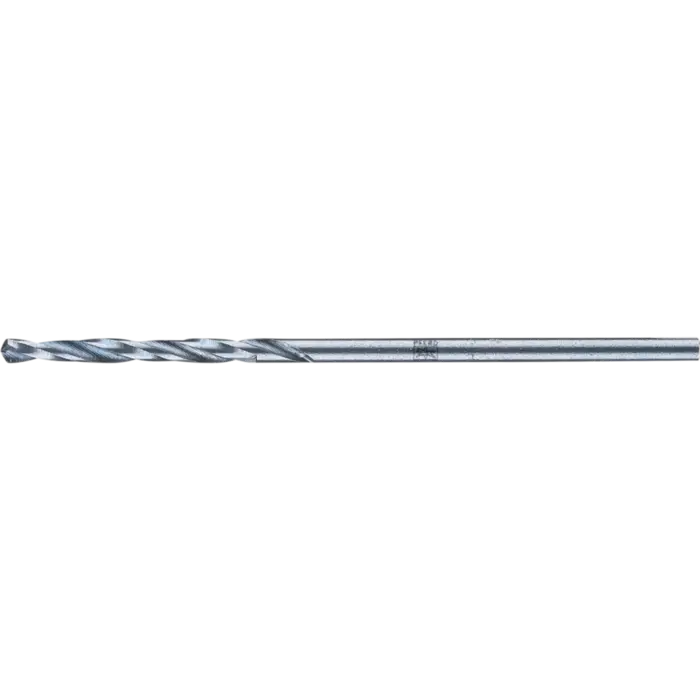
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 40 |
|---|---|
| Spirallänge (mm) | 18 |
Produktbeschreibung
PFERD SPB DIN 338 HSSG N 1,5 STEEL – 25203511 im Überblick
Die PFERD SPB DIN 338 HSSG N 1,5 STEEL ist ein Bohrwerkzeug nach DIN 338 mit Kreuzanschliff. Die vollgeschliffene, rechtsdrehende Ausführung in HSS-G (M2) zeichnet sich durch hohe Rundlaufgenauigkeit und exakte Zentrierung aus – ideal für präzise Bohrlöcher in Metall.
Gegenüber der Standardausführung bietet die STEEL-Variante einen Spitzenwinkel von 118° sowie stabile Standzeiten dank Kreuzanschliff. Die Spiralbohrer-Dimensionen ergeben sich aus der Bezeichnung: Durchmesser 1,5 mm, Gesamtlänge 40 mm und Spirallänge 18 mm.
Damit eignet sich das Werkzeug universell für diverse Metalle und Legierungen, insbesondere Stahl, Stahlguss, Grauguss, Temperguss, Bronze, Messing sowie Aluminium.
Geeignetes Einsatzspektrum für Metallbearbeitung
Der Kreuzanschliff sorgt für ruhigen Lauf und geringe Vorschubkräfte, was exakte Zentrierung und zügiges Vorbohren ermöglicht. Mit HSSG (N STEEL) können Sie zuverlässige Bohrungen in industriellen Anwendungen realisieren, vorausgesetzt geeignete Drehzahlen werden eingehalten.
Technische Daten der SPB 1,5 STEEL
- Durchmesser: 1,5 mm
- Gesamtlänge: 40 mm
- Spirallänge: 18 mm
- Spiralwinkel: 25–30°
- Spitzenwinkel: 118°
- Werkstoff: HSSG (M2)
- Ausführung: Kreuzanschliff, rechtsdrehend
- Empfohlene Antriebsarten: Ständerbohrmaschine, Werkzeugmaschine, Bohrmaschine, Roboter, Stationäre Maschinen
Eigenschaften und Vorteile
Dank hoher Rundlaufgenauigkeit erzeugt der Kreuzanschliff präzise Bohrlöcher mit geringem Rundlauffehler. Die exakte Zentrierung reduziert Vorbohrprobleme, während die hohe Standzeit die Kosten pro Loch senkt. Die sehr gute Spanabfuhr minimiert Zusetzen, besonders bei gleitenden Metallen.
Praxis-Tipps zur Bearbeitung
Beachten Sie die empfohlenen Drehzahlen: Stahl bis 700 N/mm² 5310–7440 rpm, Stahl über 700 N/mm² 4250–5310 rpm, grauer/Guss 5310 rpm, harte NE-Metalle 10620 rpm, weiche NE-Metalle 6370–12740 rpm, Kunststoffe 8500 rpm. Verwenden Sie beim Bohren in Metall möglichst Schneidöl oder Kühlschmierstoff; Aluminium lieber Petroleum. Entfernen Sie Edelstahl-Partikel und reinigen Sie das Werkstück nach dem Bearbeiten.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 5310 |
|---|---|
| RPM bis, harte NE-Metalle | 10620 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 8500 |
| RPM bis, weiche NE-Metalle | 12740 |
| RPM von, graues Gusseisen, weißes Gusseisen | 2130 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 3190 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.