Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 10,2 STEEL
PFERD SPB DIN 338 HSSG N 10,2 STEEL – Spiralbohrer mit Kreuzanschliff, präzise Zentrierung, hohe Standzeit
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

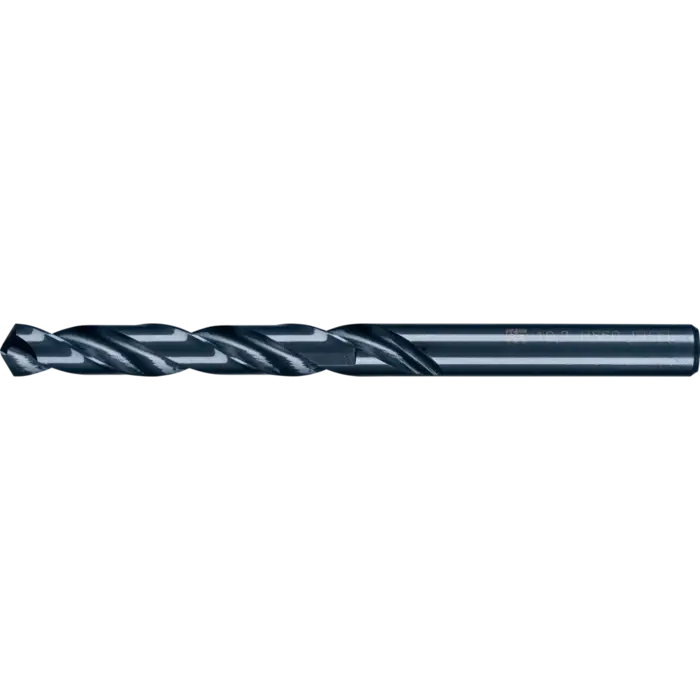
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 133 |
|---|---|
| Spirallänge (mm) | 87 |
Produktbeschreibung
Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 10,2 STEEL im Überblick
Die PFERD SPB DIN 338 HSSG N 10,2 STEEL sind vollgeschliffene, rechtsdrehende Bohrwerkzeuge aus HSSG (M2) mit Kreuzanschliff. Diese Bauweise sorgt für eine hohe Rundlaufgenauigkeit und eine exakte Zentrierung der Bohrlöcher. Die Ausführung STEEL zeichnet sich durch einen 118° Spitzenwinkel aus und bietet damit eine robuste, leistungsfähige Lösung für industrielle Anwendungen. Dank Kreuzanschliff liegt das Werkzeug stabil im Werkstück und reduziert die Vorschubkraft.
Sie kombinieren eine harte, verschleißfeste Konstruktion mit einer effektiven Spanabfuhr – ideal für Serienfertigung und anspruchsvolle Bearbeitungen, bei denen Gleichmäßigkeit und Maßhaltigkeit entscheidend sind.
Geeignet für Metallbearbeitung
Metallbearbeitung
Dieser Spiralbohrer eignet sich für eine breite Palette metallischer Werkstoffe, darunter Aluminium, Messing, Bronze, Einsatzstähle, Gusseisen sowie Stahlguss. Die Kreuzanschliff-Ausführung ermöglicht eine exakte Zentrierung auch bei komplexen Konturen und wechselnden Materialhärten.
Technische Daten des SPB 10,2 STEEL
- Durchmesser: 10,2 mm
- Gesamtlänge: 133 mm
- Spiralänge: 87 mm
- Spiralwinkel: 25°–30°
- Spitzenwinkel: 118°
- Werkstoff/Ausführung: HSSG (M2), Vollgeschliffen, rechtsdrehend
- Anwendung: Bohren
Präzision durch Kreuzanschliff
Der Kreuzanschliff erhöht Zentrierung und reduziert die Vorschubkraft, während die hohe Rundlaufgenauigkeit eine gleichmäßige Oberflächenqualität sicherstellt. Diese Merkmale sind besonders bei Serienfertigung und anspruchsvollen Werkstückformen hilfreich.
- Exakte Zentrierung durch Vollanschliff
- Hohe Standzeit durch robuste HSSG-Werkstoffkombination
- Effiziente Spanabfuhr reduziert Hitze und Zusetzen
Praxis-Tipps
- Beachten Sie die empfohlenen Drehzahlen je Werkstoff. Je härter der Werkstoff, desto niedriger die Drehzahl.
- Verwenden Sie beim Bohren von Metallen hochwertiges Schneidöl oder Kühlschmierstoff; bei Aluminium Petroleum; das fördert ruhigen Lauf und Oberflächenqualität.
- Nach dem Bohren ggf. Partikel vom Werkstück entfernen, um Korrosion zu verhindern (insbesondere Edelstahl).
- Werkstück nach Abschluss reinigen, um Späne und Schmierstoffe zu entfernen.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 790 |
|---|---|
| RPM bis, harte NE-Metalle | 1570 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1250 |
| RPM bis, weiche NE-Metalle | 1880 |
| RPM von, graues Gusseisen, weißes Gusseisen | 320 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 470 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.