Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 1,0 STEEL
PFERD SPB DIN 338 HSSG N 1,0 STEEL – Spiralbohrer Ø 1,0 mm, HSS-G, DIN 338, universell für Metallbearbeitung
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

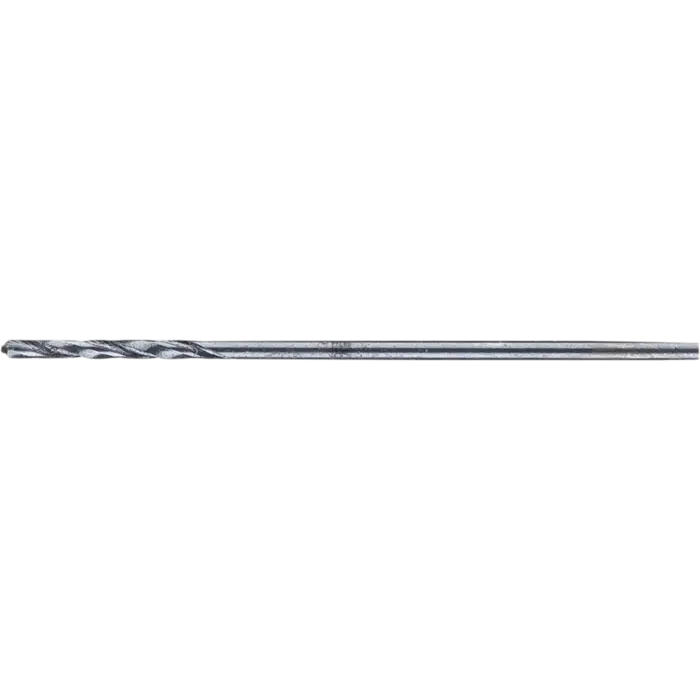
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 34 |
|---|---|
| Spirallänge (mm) | 12 |
Produktbeschreibung
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSG N 1,0 STEEL im Überblick
Die PFERD SPB DIN 338 HSSG N 1,0 STEEL Spiralbohrer vereinen hochwertige HSSG-Technologie mit Kreuzanschliff. Als vollgeschliffene, rechtsdrehende Werkzeuge ermöglichen sie exakte Zentrierung und geringe Vorschubkräfte beim Bohren in anspruchsvollen industriellen Anwendungen. Die STEEL-Ausführung nutzt 118° Spitzenwinkel und ist ideal für Anwendungen mit hohen Anforderungen an Rundlaufgenauigkeit.
Dieses Werkzeug gehört zur Kategorie Schleifmittel bzw. Fräswerkzeug und ist speziell für Bohren in metallischen Werkstoffen konzipiert. Die Spiralbohrer eignen sich für Stahl, Guss, Aluminium und weitere Werkstoffe, wobei Kreuzanschliff eine ruhige Laufbahn und bessere Zentrierung garantiert.
Geeignet für Bohren in Metall
Die Vollgeschliffene, rechtsdrehende Bauweise sorgt für eine präzise Bohrung und geringe Standzeit. Die Kreuzanschliff reduziert die Verschleißerscheinungen und verbessert die Spanabfuhr, wodurch sich auch kleinere Bohrtiefen zuverlässig bearbeiten lassen.
Technische Daten des SPB DIN 338 HSSG N 1,0 STEEL
- Spiralwinkel: 25–30°
- Spirallänge: 12 mm
- Gesamtlänge: 34 mm
- Spitzenwinkel: 118°
- Werkstoff: HSSG (M2)
- Anwendungsbereiche: Bohren
- Durchmesser: Ø 1,0 mm
Wesentliche Eigenschaften, die Ihnen im Betrieb helfen
- Hohe Rundlaufgenauigkeit für präzise Bohrlöcher
- Exakte Zentrierung reduziert Nacharbeiten
- Verschleißarme Standzeit durch robuste HSSG-Qualität
- Gute Spanabfuhr dank Kreuzanschliff
Verarbeitung & Praxis
Beachten Sie die empfohlenen Drehzahlen. Verwenden Sie beim Bohren von Metallen hochwertiges Kühlschmiermittel; Aluminiumbearbeitung kann ohne Schmiermittel erfolgen. Entfernen Sie Partikel vom Werkstück, um Korrosion zu vermeiden, und reinigen Sie die Oberfläche nach dem Bearbeiten.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 7970 |
|---|---|
| RPM bis, harte NE-Metalle | 15930 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 12740 |
| RPM bis, weiche NE-Metalle | 19110 |
| RPM von, graues Gusseisen, weißes Gusseisen | 3190 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 4780 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.