Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 7,2 INOX
PFERD SPB 25203766 – DIN338 INOX 7,2 mm: präzise Zentrierung und hohe Standzeit
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

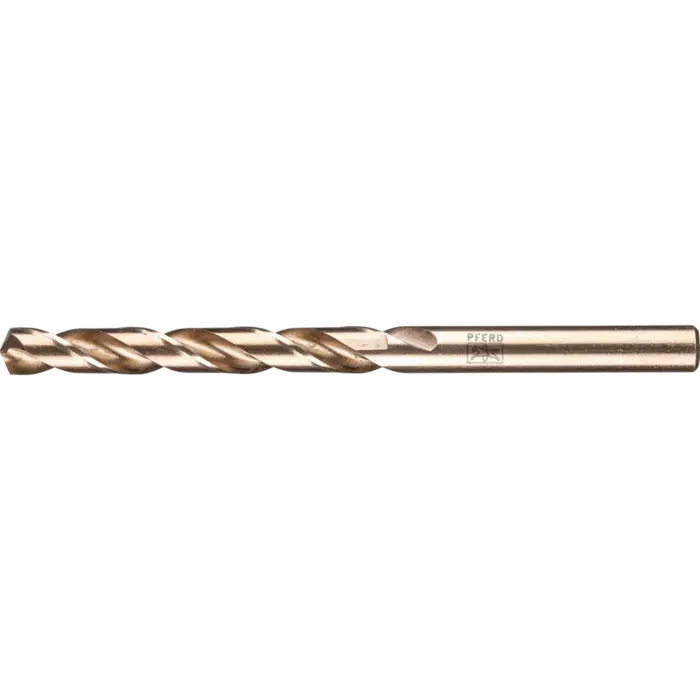
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 109 |
|---|---|
| Spirallänge (mm) | 69 |
Produktbeschreibung
Bohr- und Senkwerkzeuge PFERD 25203766 im Überblick
Die PFERD SPB DIN 338 HSSE N 7,2 INOX sind vollgeschliffene, rechtsdrehende Spiralbohrer mit Kreuzanschliff für industrielle Einsätze. Die INOX-Ausführung in HSSE-Co5 (M35) sorgt für exakte Bohrlöcher in zähen und harten Werkstoffen und zeichnet sich durch eine hohe Rundlaufgenauigkeit aus.
Als DIN-338-Bohrer kombiniert mit Kreuzanschliff bietet diese Ausführung insbesondere in Edelstahlanwendungen eine hervorragende Spanabfuhr und Zentrierung – ideal, wenn Präzision und Standzeit gefragt sind.
- Durchmesser: 7,2 mm
- Gesamtlänge: 109 mm
- Spirallänge: 69 mm
- Spiralwinkel: 36°
- Spitzenwinkel INOX: 135°
- Ausführung: Kreuzanschliff, vollgeschliffen
- Werkstoff: HSSE-Co5 (M35) – INOX
Einsatzbereiche der SPB DIN 338 INOX
Metallbearbeitung
Speziell geeignet für Bohren in Edelstahl (INOX), legierte Stähle und andere harte Metalle. Der Kreuzanschliff reduziert die Vorschubkraft und sorgt für exakte Zentrierung, wodurch Bohrkerben und Irregularitäten minimiert werden.
Technische Daten des SPB 7,2 INOX
- Durchmesser: 7,2 mm
- Gesamtlänge: 109 mm
- Spirallänge: 69 mm
- Spiralwinkel: 36°
- Spitzenwinkel INOX: 135°
- DIN: DIN 338
- Werkstoff: HSSE-Co5 (M35) – INOX
- Geeignet für: Ständerbohrmaschine, Werkzeugmaschine, Bohrmaschine, Roboter, stationäre Maschinen
Eigenschaften & Nutzen
- Exakte Zentrierung dank Kreuzanschliff verringert Kantenabbrüche und erhöht die Bohrgenauigkeit.
- Sehr gute Standzeit durch HSSE-Co5 (M35) – besonders bei Edelstahl und hochfesten Stählen.
- Optimale Spanabfuhr sorgt für ruhigen Lauf und geringere Wärmeentwicklung.
Verarbeitung & Praxis
- Beachten Sie die empfohlenen Drehzahlen je Werkstoffklasse (RPM-Werte). Wählen Sie eine passende Geschwindigkeit gemäß der Tabellenwerte.
- Verwenden Sie beim Bohren von Metallen ein hochwertiges Schneidöl oder Kühlschmierstoff, um Rußbildung, Hitze und Verschleiß zu senken.
- Bei Aluminium kann Petroleum als Kühlmittel sinnvoll sein; bei Edelstahl (INOX) entfernen Sie Partikel vom Werkstück, um Korrosion zu vermeiden.
- Nach Bearbeitung das Werkstück chemisch oder mechanisch reinigen, um Schleifspan zu entfernen.
Aufbau & Materialwahl
Kreuzanschliff
Der Kreuzanschliff ermöglicht eine gezielte Zentrierung und reduziert die Fräskraft beim Anbohren.
HSSE-Co5 (M35) INOX
Diese Legierung bietet erhöhte Festigkeit und Temperaturbeständigkeit, ideal für invasiven Edelstahl-Einsatz.
Besondere Merkmale
Hohe Rundlaufgenauigkeit
Dank präziser Herstellung und vollgeschliffenem Schaft läuft der Bohrer besonders gleichmäßig, was Wiederholgenauigkeit und Oberflächenqualität verbessert.
Geringe Vorschubkräfte
Der Kreuzanschliff unterstützt eine kontrollierte Vorschubführung, reduziert Verschleiß und ermöglicht längere Standzeiten auch in anspruchsvollen Materialien.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 1110 |
|---|---|
| RPM bis, harte NE-Metalle | 2220 |
| RPM bis, rost- und säurebeständige Stähle | 890 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1770 |
| RPM bis, weiche NE-Metalle | 2660 |
| RPM von, graues Gusseisen, weißes Gusseisen | 450 |
| RPM von, rost- und säurebeständige Stähle | 450 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 670 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.