Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 5,5 INOX
PFERD SPB 25203568 INOX – Hochleistungs-Bohrwerkzeug (DIN 338) 5,5 mm Ø, Kreuzanschliff, HSSE-Co5; ideal für harte Werkstoffe.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

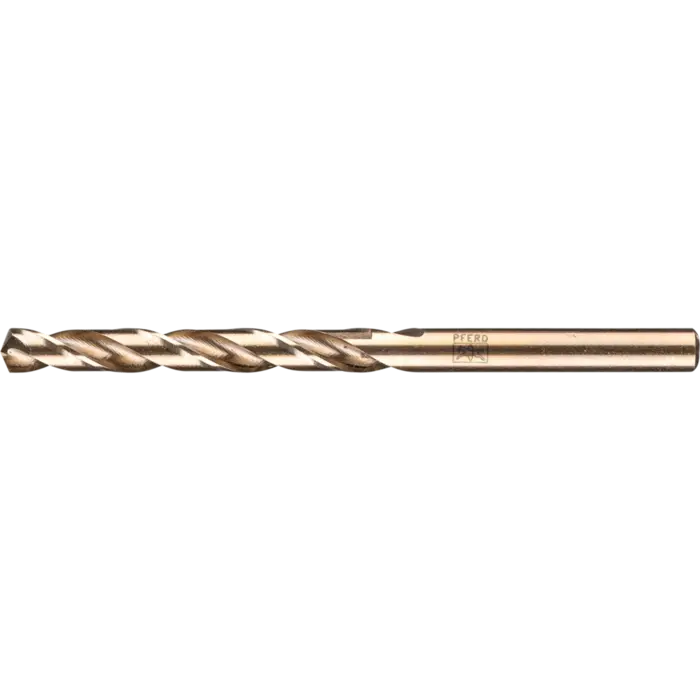
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 93 |
|---|---|
| Spirallänge (mm) | 57 |
Produktbeschreibung
Bohr- und Senkwerkzeuge SPB INOX 25203568 im Überblick
Die PFERD SPB DIN 338 HSSE N 5,5 INOX sind vollgeschliffene Spiralbohrer mit Kreuzanschliff für industrielle Einsätze. Die INOX-Variante setzt auf HSSE-Co5 (M35), was eine hohe Standzeit und Temperaturbeständigkeit auch bei zähen Materialien ermöglicht. Der 135° Spitzenwinkel sorgt für präzise Bohrlöcher in härteren Werkstoffen.
Durch den Kreuzanschliff entstehen exakte Zentrierung und geringe Vorschubkräfte, was besonders beim Bohren in Edelstahl und legierten Stählen von Vorteil ist. Die Werkzeuge sind vollgeschliffen und rechtsdrehend, was eine zuverlässige Führung und gute Spänabführung garantiert.
Geeignet für harte Werkstoffe
Metallbearbeitung
Ideal für Edelstahl (INOX), legierte Stähle und schwierige Werkstoffe. Die INOX-Variante reduziert Verformungen und erhöht die Standzeit auch bei hohen Beanspruchungen.
Abmessungen und Spezifikationen der SPB 25203568
- Gesamtlänge: 93 mm
- Spirallänge: 57 mm
- Spiralwinkel: 36°
- Spitzenwinkel: 135°
- Durchmesser: Ø 5,5 mm
- Schneidstoff: HSSE-Co5 (M35)
Umdrehungen je Werkstoffgruppe
- Stähle >700 N/mm²: ca. 1448 rpm
- Graues/weißes Gusseisen: ca. 1450 rpm
- Harte NE-Metalle: ca. 2900 rpm
- Rost- und säurebeständige Stähle: ca. 580–1160 rpm
- Thermoplaste / CFK: ca. 2320 rpm
- Weiche NE-Metalle: ca. 1740 rpm
Eigenschaften und Vorteile
Der Kreuzanschliff ermöglicht exakte Zentrierung und eine geringe Vorschubkraft, womit Bohrlöcher sauberer und mit weniger Wärmebelastung entstehen. Die hohe Rundlaufgenauigkeit garantiert wiederholbare Ergebnisse und eine erleichterte Automatisierung.
- Stabile Spitzenausführung
- Sehr hohe Standzeit dank HSSE-Co5
- Exzellente Spanabfuhr
- Gleichmäßige Bohrlöcher auch in harten Werkstoffen
Praxis: Anwendungstipps
- Beachten Sie die empfohlenen Drehzahlen entsprechend dem Werkstoff.
- Verwenden Sie beim Bohren von Metallen bevorzugt hochwertiges Schneidöl oder Kühlschmierstoff. Aluminium kann auch mit Petroleum bearbeitet werden.
- Entfernen Sie Späne und Partikel nach dem Bohren, um Korrosion bei Edelstahl zu vermeiden.
- Reinigen Sie das Werkstück nach der Bearbeitung mechanisch oder chemisch, je nach Einsatz.
Aufbau und Materialauswahl
Die INOX-Variante nutzt HSSE-Co5 (M35) als Schneidstoff, der harte Werkstoffe zuverlässig zerschneidet und Temperaturspitzen bis hoch ermöglicht. Der Kreuzanschliff sorgt zusammen mit der Vollgeschliffenen für eine präzise Bohrung.
Besondere Merkmale
Mit 135° Spitzenwinkel und Kreuzanschliff erreichen Sie eine hohe Zentriergenauigkeit sowie eine exzellente Spanabfuhr – besonders in Edelstahl und anderen hochfesten Stählen.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 1450 |
|---|---|
| RPM bis, harte NE-Metalle | 2900 |
| RPM bis, rost- und säurebeständige Stähle | 1160 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 2320 |
| RPM bis, weiche NE-Metalle | 3480 |
| RPM von, graues Gusseisen, weißes Gusseisen | 580 |
| RPM von, rost- und säurebeständige Stähle | 580 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 870 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.