Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 4,0 INOX
PFERD SPB DIN 338 HSSE N 4,0 INOX – 4 mm Spiralbohrer, Kreuzanschliff, hohe Rundlaufgenauigkeit für zähe Werkstoffe.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

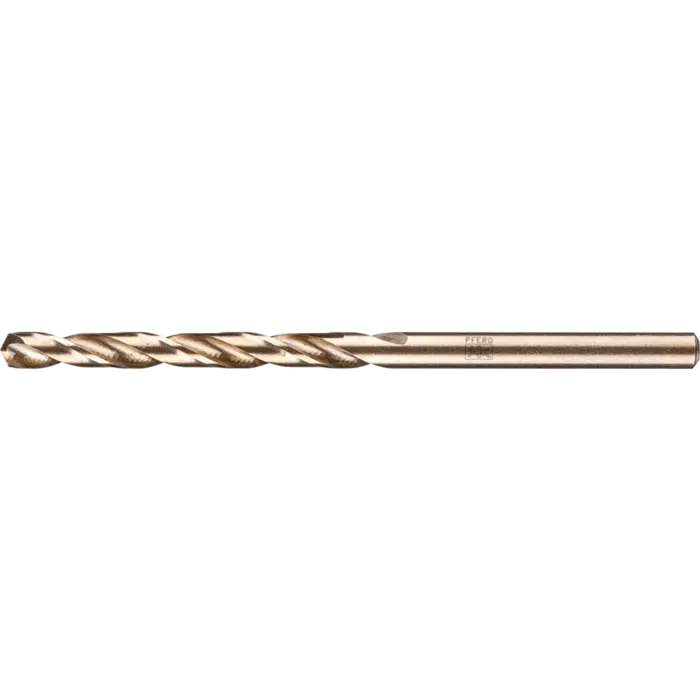
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 75 |
|---|---|
| Spirallänge (mm) | 43 |
Produktbeschreibung
Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 4,0 INOX im Überblick
Die PFERD SPB DIN 338 HSSE N 4,0 INOX gehören zu den Bohrwerkzeugen mit Kreuzanschliff. Vollgeschliffen, rechtsdrehend, liefern sie exakte Bohrlöcher mit hoher Rundlaufgenauigkeit und Zentrierung. Die INOX-Ausführung nutzt HSSE-Co5 (M35) für industrielle Einsätze und besticht durch robuste Spanabfuhr sowie Temperaturbeständigkeit.
Der Spitzenwinkel beträgt 135°, der Spiralwinkel 36°, die Spirallänge 43 mm und die Gesamtlänge 75 mm. Der Durchmesser des Bohrers liegt bei 4,0 mm. Diese Kombination ermöglicht zuverlässige Bearbeitung von zähen und harten Werkstoffen, insbesondere Edelstahl INOX.
Einsatzbereiche der SPB-DIN-338 INOX
Metallbearbeitung
Optimiert für Edelstahl (INOX) sowie weitere harte Metalle. Die Kreuzanschliff-Ausführung reduziert Verschleiß und gewährleistet eine exakte Zentrierung, selbst bei hohen Vorschüben.
Technische Daten des SPB 4,0 INOX
- Durchmesser: 4,0 mm
- Gesamtlänge: 75 mm
- Spirallänge: 43 mm
- Spiralwinkel: 36°
- Spitzenwinkel: 135°
- Ausführung: HSSE-Co5 (M35) INOX
- Anwendungsbereich: Bohren
- Antriebsarten: Ständerbohrmaschine, Werkzeugmaschine, Bohrmaschine, Roboter, stationäre Maschinen
Eigenschaften & Vorteile
Dank der Kreuzanschliff-Konstruktion bietet der Bohrer eine hohe Rundlaufgenauigkeit und exakte Zentrierung, verbunden mit einer stabilen Spitzenausführung. Die INOX-Variante überzeugt durch Temperaturbeständigkeit, gute Spanabfuhr und lange Standzeit.
- Stabile Spitzenausführung
- Sehr hohe Standzeit
- Gute Temperaturbeständigkeit durch Co-Anteil
- Effiziente Spanabfuhr
- Hohe Rundlaufgenauigkeit
- Exakte Zentrierung und geringe Vorschubkraft durch Kreuzanschliff
Verarbeitung & Praxis
Beachten Sie die empfohlenen Drehzahlen. Verwenden Sie beim Bohren von Metallen einen hochwertigen Kühlschmierstoff, der ruhigen Lauf fördert und die Standzeit erhöht. Entfernen Sie Partikel nach dem Bearbeiten von Edelstahl (INOX), um Korrosion zu vermeiden, und reinigen Sie das Werkstück entsprechend. Bei Bearbeitung von Aluminium empfiehlt sich Petroleum statt Schneidöl.
Material & Aufbau
Der Bohrer basiert auf HSSE-Co5 (M35) Schnellarbeitsstahl mit INOX-Beschaffung. Kreuzanschliff ermöglicht exakte Zentrierung und geringe Vorschubkräfte, was besonders bei harten Werkstoffen von Vorteil ist.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 2000 |
|---|---|
| RPM bis, harte NE-Metalle | 3990 |
| RPM bis, rost- und säurebeständige Stähle | 1600 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 3190 |
| RPM bis, weiche NE-Metalle | 4780 |
| RPM von, graues Gusseisen, weißes Gusseisen | 800 |
| RPM von, rost- und säurebeständige Stähle | 800 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 1200 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.