Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 12,6 INOX
PFERD SPB DIN 338 HSSE N 12,6 INOX – Hochleistungs-Bohrwerkzeug für zähe Stähle, 135° Kreuzanschliff, hohe Standzeit
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

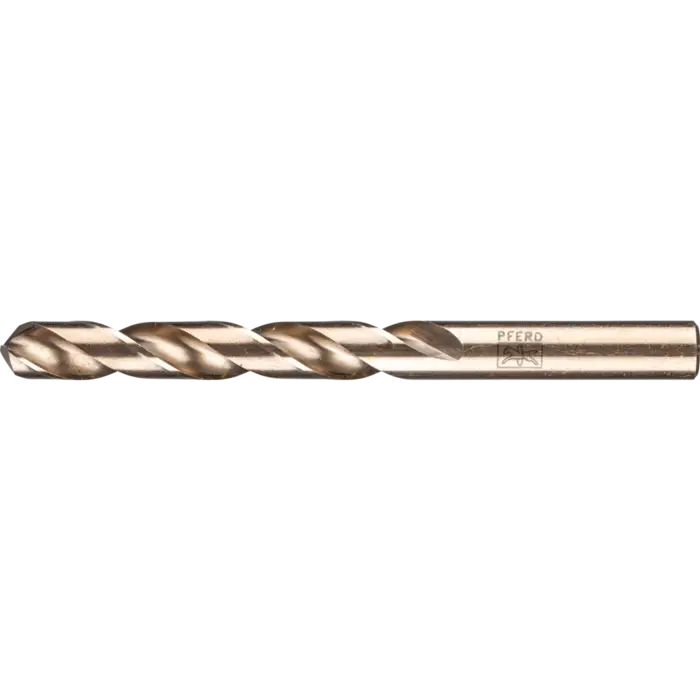
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 151 |
|---|---|
| Spirallänge (mm) | 101 |
Produktbeschreibung
25203808: PFERD SPB DIN 338 HSSE N 12,6 INOX im Überblick
Die PFERD SPB DIN 338 HSSE N 12,6 INOX Bohrwerkzeuge kombinieren Kreuzanschliff mit Vollgeschliffener, rechtsdrehender Schneide. Die INOX-Variante verwendet HSSE-Co5 (M35) für erhöhte Verschleiß- und Temperaturbeständigkeit und erzeugt präzise Bohrlöcher.
Mit einem Spitzenwinkel von 135° und einer Spiralwinkel von 36° sind diese Werkzeuge besonders robust in zähen und harten Materialien. Die Gesamtlänge beträgt 151 mm, die Spirallänge 101 mm.
Geeignet für Metallbearbeitung
Dieses Bohrwerkzeug eignet sich besonders für das Bohren in legierten Stählen, Edelstahl (INOX) und verwandten Materialien. Die Kreuzanschliff-Geometrie erhöht Zentrierung und reduziert Vorschubkräfte – hydraulischer oder manueller Einführung entsprechend.
Abmessungen und Spezifikationen der SPB DIN 338 HSSE INOX
- Länge gesamt: 151 mm
- Spirallänge: 101 mm
- Spiralwinkel: 36°
- Spitzenwinkel: 135°
- Werkstoff: HSSE-Co5 (M35) INOX
- Antrieb: Ständerbohrmaschine, Werkzeugmaschine, Bohrmaschine, Roboter, stationäre Maschinen
- Bearbeitbare Werkstoffe: Edelstahl/INOX, legierte Stähle, Aluminium, Gusseisen, Kunststoffe und CFK/GFK
Wesentliche Eigenschaften & Vorteile
- Stabile Spitzenausführung sorgt für exakte Zentrierung und geringere Vorschubkräfte
- Sehr hohe Standzeit reduziert Wartungskosten
- Temperaturbeständigkeit durch Co-Anteil verlängert Standzeiten bei harten Werkstoffen
- Gute Spanabfuhr minimiert Zusetzen und Kühlmittelbedarf
- Hohe Rundlaufgenauigkeit liefert präzise Bohrungen
- Exakte Zentrierung und geringe Vorschubkraft dank Kreuzanschliff
Verarbeitung & Praxis
- Beachten Sie die empfohlenen Drehzahlen für den Werkstoff
- Verwenden Sie beim Bohren von Metall stets hochwertiges Schneidöl oder Kühlmittel
- Bei Edelstahl (INOX) Partikel rechtzeitig entfernen, um Korrosion zu vermeiden
- Werkstück nach der Bearbeitung chemisch oder mechanisch reinigen
Aufbau & Materialwahl
Der INOX-Standard SPB nutzt HSSE-Co5 (M35) für verbesserte Temperatur- und Verschleißbeständigkeit. Der Kreuzanschliff sorgt für exakte Zentrierung und reduziert das Antriebsdrehmoment.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 640 |
|---|---|
| RPM bis, harte NE-Metalle | 1270 |
| RPM bis, rost- und säurebeständige Stähle | 510 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1020 |
| RPM bis, weiche NE-Metalle | 1520 |
| RPM von, graues Gusseisen, weißes Gusseisen | 260 |
| RPM von, rost- und säurebeständige Stähle | 260 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 380 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.
Produktberatung
Jürgen Müller
Ansprechpartner für Produkte
Sprechen Sie mit Jürgen Müller über Ihren Bedarf und das passende Produkt.