

Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 12,7 INOX
PFERD SPB DIN 338 HSSE N 12,7 INOX – 25203809 Hochleistungs-Bohrwerkzeug für zähe Werkstoffe (INOX), Kreuzanschliff und präzise Zentrierung.
Each variant is a separate article with its own page – your selection opens the sibling variant.

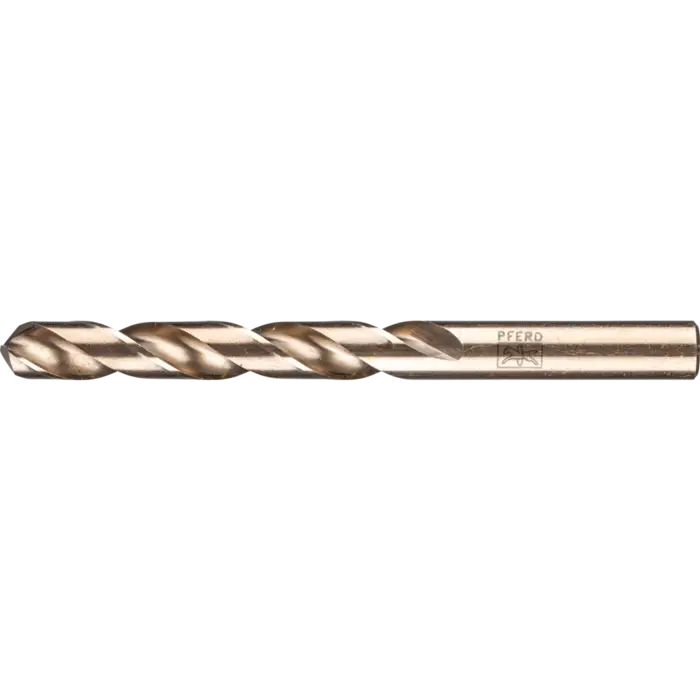
Fig. 01 — Product view
Dimensions
| Length, Gesamt (mm) | 151 |
|---|---|
| Spiral length (mm) | 101 |
Product description
PFERD SPB DIN 338 HSSE N 12,7 INOX – 25203809
Die Bohrwerkzeuge SPB von PFERD entsprechen DIN 338 und nutzen einen Kreuzanschliff, Vollgeschliffene, rechtsdrehende Ausführung. Die INOX-Variante in HSSE-Co5 (M35) bietet erhöhte Verschleißfestigkeit und Temperaturbeständigkeit – ideal für industrielle Einsätze. Mit 12,7 mm Durchmesser erzeugen sie präzise Bohrlöcher mit höchster Zentrierung und Rundlaufgenauigkeit.
Die Kreuzanschliffe ermöglichen eine geringe Vorschubkraft, exakte Zentrierung und sehr gute Spanabfuhr. Die Kombination aus robustem Aufbau, Stabilität und Partikelführung sorgt für lange Standzeiten, auch bei zähen und harten Werkstoffen.
Geeignet für Metallbearbeitung und Edelstahl
Metallbearbeitung
Dank Kreuzanschliff und hoher Rundlaufgenauigkeit eignen sich die Werkzeuge besonders für legierte und hochfeste Stähle. Durch die gute Spanabfuhr bleiben die Oberflächen gleichmäßig, und der ruhige Lauf minimiert Verschleiß.
INOX / Edelstahl
Die INOX-Eignung ergibt sich aus der HSSE-Co5-Beschichtung und dem Einsatzmaterial. Die Werkzeuge arbeiten zuverlässig in Edelstahl und rostfreien Legierungen, wobei Temperaturbeständigkeit und exakte Zentrierung für saubere Bohrungen sorgen.
Technische Daten des SPB 25203809
- Durchmesser: 12,7 mm
- Gesamtlänge: 151 mm
- Spirallänge: 101 mm
- Spiralwinkel: 36°
- Ausführung: Kreuzanschliff, HSSE-Co5 (M35)
- Werkstoff: INOX (Edelstahl)
- Drehzahlen (Beispiele): Stähle >700 N/mm² ca. 627 rpm; graues/weißes Gusseisen ca. 630 rpm; harte NE-Metalle ca. 1260 rpm; rost- und säurebeständige Stähle ca. 510 rpm; Thermoplaste/CFK ca. 380-1010 rpm; weiche NE-Metalle ca. 760 rpm
Eigenschaften & Vorteile
- Hohe Standzeit: Co-Anteil erhöht die Verschleißfestigkeit auch unter hohen Temperaturen.
- Gute Spanabfuhr: Kreuzanschliff minimiert Zusetzen, klare Bohrlöcher.
- Exakte Zentrierung: Hohe Rundlaufgenauigkeit reduziert Bohrversatz.
- Geringe Vorschubkraft: Kreuzanschliff erleichtert gleichmäßiges Vorbohren.
- Stabile Spitzenausführung: Präzises Startloch ohne Abplatzungen.
- Geringe Hitzeentwicklung durch optimalen Co-Anteil.
Verarbeitung & Praxis
- Beachten Sie die empfohlenen Drehzahlen je Werkstoff (siehe technische Werte).
- Verwenden Sie hochwertiges Schneidöl/Kühlschmierstoff für ruhigen Lauf und längere Standzeiten; Aluminium bevorzugt Petroleum statt Öl.
- Entfernen Sie Partikel vom Werkstück, um Korrosion zu vermeiden; reinigen Sie das Werkstück chemisch oder mechanisch.
Product Properties
| RPM bis, graues Gusseisen, weißes Gusseisen | 630 |
|---|---|
| RPM bis, harte NE-Metalle | 1260 |
| RPM bis, rost- und säurebeständige Stähle | 510 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1010 |
| RPM bis, weiche NE-Metalle | 1510 |
| RPM von, graues Gusseisen, weißes Gusseisen | 260 |
| RPM von, rost- und säurebeständige Stähle | 260 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 380 |
Advice on this product
Krückemeyer technical support
Technical sales
Not sure whether this product fits your application? Our technical sales team checks your requirements, samples alternatives and quotes custom-made solutions.