

Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 12,4 INOX
PFERD SPB DIN 338 HSSE N 12,4 INOX – HSS-E Co5, 12,4 mm Spiralbohrer für zähe Werkstoffe; präzises Lochbild und hohe Standzeit.
Each variant is a separate article with its own page – your selection opens the sibling variant.

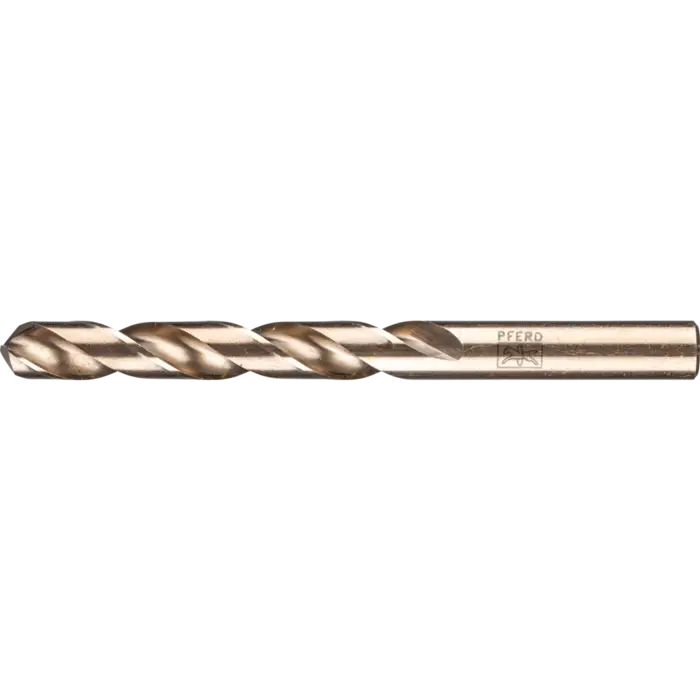
Fig. 01 — Product view
Dimensions
| Length, Gesamt (mm) | 151 |
|---|---|
| Spiral length (mm) | 101 |
Product description
Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 12,4 INOX im Überblick
Die PFERD SPB-DIN 338 HSSE N 12,4 INOX sind vollgeschliffene Spiralbohrer mit Kreuzanschliff und HSSE-Co5 (M35), speziell ausgelegt für industrielle Einsätze in zähen und harten Werkstoffen. Die INOX-Variante besitzt 135° Spitzenwinkel, was besonders bei Edelstahl und hochfesten Stählen für eine exakte Zentrierung und gute Spanabfuhr sorgt. Mit einer Gesamtlänge von 151 mm und einer Spirallänge von 101 mm bieten sie konsistente Bohrergebnisse bei kontrolliertem Schnitttempo.
Der Kreuzanschliff sorgt für eine stabile Spitzenausführung, exakte Zentrierung und geringe Vorschubkräfte – so entstehen präzise Lochungen mit hoher Rundlaufgenauigkeit. Die Beschichtung HSSE-Co5 erhöht Verschleißfestigkeit und Wärmebeständigkeit, was besonders beim Bohren in Edelstahl Vorteile bringt. Das Werkzeug eignet sich für Ständerbohrmaschinen, Werkzeugmaschinen, Bohrmaschinen, Roboter und stationäre Maschinen und lässt sich nahtlos in industrielle Fertigungsprozesse integrieren.
Geeignet für Metall und harte Werkstoffe
Dieses SPB-Bohrelement ist darauf ausgelegt, in Edelstahl (INOX) sowie anderen harten Legierungen zuverlässig zu arbeiten. Die Kombination aus 135° Spitzenwinkel und einer robusten HSSE-Co5-Beschichtung ermöglicht stabile Schnitte, gute Spanabfuhr und lange Standzeiten – selbst bei hohen Schnittbelastungen.
Technische Daten des SPB DIN 338 HSSE N 12,4 INOX
- Durchmesser: 12,4 mm
- Gesamtlänge: 151 mm
- Spirallänge: 101 mm
- Spiralwinkel: 36°
- Spitzenwinkel: 135°
- Werkstoff: HSSE-Co5 (M35)
Drehzahlen und Anwendungen
- Stähle bis 700 N/mm²: ca. 520–642 rpm
- Rost- und säurebeständige Stähle: 260–520 rpm
- Guss- und NE-Metalle: 260–650 rpm
- Thermoplaste & CFK: 390–1030 rpm
- Weichmetalle: 780–1550 rpm
Verarbeitungstipps
Verwenden Sie beim Bohren von Metallen hochwertiges Schneidöl oder Kühlmittel, um ruhigen Lauf und lange Standzeit zu sichern. Entfernen Sie Partikel aus Edelstahl nach der Bearbeitung, um Korrosion zu vermeiden, und arbeiten Sie bei Aluminium mit geeignetem Schmiermittel, wie Petroleum.
Product Properties
| RPM bis, graues Gusseisen, weißes Gusseisen | 650 |
|---|---|
| RPM bis, harte NE-Metalle | 1290 |
| RPM bis, rost- und säurebeständige Stähle | 520 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 1030 |
| RPM bis, weiche NE-Metalle | 1550 |
| RPM von, graues Gusseisen, weißes Gusseisen | 260 |
| RPM von, rost- und säurebeständige Stähle | 260 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 390 |
Advice on this product
Krückemeyer technical support
Technical sales
Not sure whether this product fits your application? Our technical sales team checks your requirements, samples alternatives and quotes custom-made solutions.