

Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge UGT HSSE DIN 335 C90? 25,0
PFERD UGT HSSE DIN 335 C90? 25,0 – Kegelsenker 90°, Ungleichteilung, 10 mm Schaft. Hohe Standzeit und exakte Senkungen in harten Werkstoffen.
Each variant is a separate article with its own page – your selection opens the sibling variant.

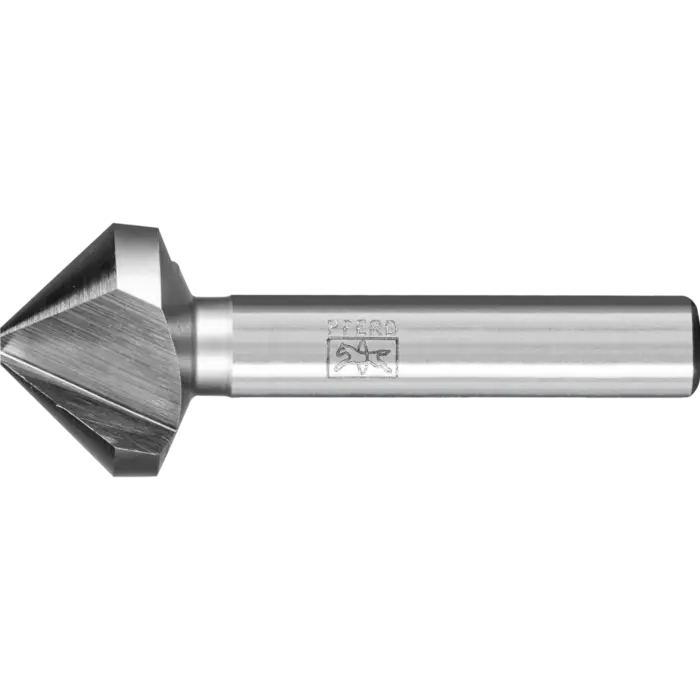
Fig. 01 — Product view
Dimensions
| Length, Gesamt (mm) | 67 |
|---|---|
| Diameter Shank (mm) | 10 |
Product description
PFERD UGT HSSE DIN 335 C90? 25,0 – Bohr- und Senkwerkzeuge im Überblick
Der PFERD Kegelsenker-Typ UGT HSSE nach DIN 335 C ist speziell für exakte Senkungen in harten Werkstoffen konzipiert. Mit der Ungleichteilung (UGT) und dem 90°-Senkwinkel entstehen präzise Vertiefungen, selbst bei niedrigen Schnittgeschwindigkeiten. Die Co-Anteil (Co5) erhöht die Temperaturbeständigkeit und die Standzeit, während breite Spannuten eine effiziente Spanabfuhr begünstigen.
Die Norm DIN 335 C sorgt für zuverlässige Passgenauigkeit in gängigen Maschinen. Die 67 mm Gesamtlänge erlaubt Einsatz in kompakteren Werkzeugmaschinen, die auf eine präzise Führung angewiesen sind, und der 10 mm Schaftdurchmesser passt zu handelsüblichen Spindeln.
Geeignet für harte Stähle und Edelstahl
Durch den 90°-Senkwinkel und die UG-T-Geometrie erzielt der Kegelsenker exakte Vertiefungen in Legierungen und Edelstahl. Die scharfen Schneiden sichern eine hohe Abtragsleistung, während die Spanabfuhr optimiert bleibt – auch bei zähen Materialien.
Exakte Senkung in anspruchsvollen Werkstoffen
Die speziell entwickelte Geometrie minimiert Wärmeentwicklung und verhindert Grate auch bei geringen Schnittgeschwindigkeiten, wodurch Nacharbeiten reduziert werden.
Abmessungen und Spezifikationen
- Gesamtlänge: 67 mm
- Senkwinkel: 90°
- Schaftdurchmesser: 10 mm
- Ausführung: UGT HSSE, DIN 335 C
- Geeignete Werkstoffe: Aluminium, Gusseisen, Stähle, Edelstahl, Kunststoffe, Holz
Spezifische Merkmale
- Hohe Laufruhe
- Niedrige Senkkräfte bei guter Oberflächengüte
- Breite Spannuten für optimale Spanabfuhr
- Sehr hohe Abtragsleistung
- Gratfreie Ergebnisse auch bei niedrigen Schnittgeschwindigkeiten
- Lange Standzeit
Tipps zur Anwendung
- Verwenden Sie Kühlmittel oder Druckluft als Schmierstoff.
- Justieren Sie den Senkwinkel exakt 90° und wählen Sie eine geeignete Drehzahl entsprechend dem Werkstoff.
- Nutzen Sie exakte Spannungen, um eine gleichmäßige Oberfläche zu erzielen.
Product Properties
| RPM bis, graues Gusseisen, weißes Gusseisen | 140 |
|---|---|
| RPM bis, harte NE-Metalle | 260 |
| RPM bis, rost- und säurebeständige Stähle | 200 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 200 |
| RPM bis, weiche NE-Metalle | 260 |
| RPM von, graues Gusseisen, weißes Gusseisen | 140 |
| RPM von, rost- und säurebeständige Stähle | 140 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 140 |
Advice on this product
Krückemeyer technical support
Technical sales
Not sure whether this product fits your application? Our technical sales team checks your requirements, samples alternatives and quotes custom-made solutions.