

Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 5,1 INOX
PFERD SPB 25203565 – Bohrwerkzeug DIN 338 HSSE N INOX Ø5,1 mm. Exakte Zentrierung, hohe Standzeit, ideal für zähe Werkstoffe.
Each variant is a separate article with its own page – your selection opens the sibling variant.

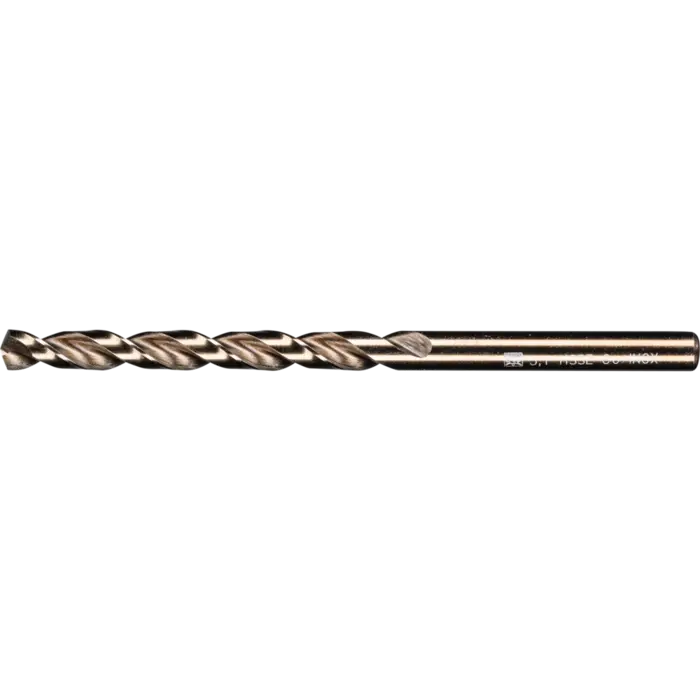
Fig. 01 — Product view
Dimensions
| Length, Gesamt (mm) | 86 |
|---|---|
| Spiral length (mm) | 52 |
Product description
Bohr- und Senkwerkzeuge – PFERD SPB 25203565 im Überblick
Der PFERD SPB DIN 338 HSSE N 5,1 INOX ist ein vollgeschliffener, rechtsdrehender Bohrer mit Kreuzanschliff. Er eignet sich besonders für zähe und harte Werkstoffe wie Edelstahl (INOX) und Legierstähle. Die HSSE-Co5 (M35) Legierung bietet hohe Temperaturbeständigkeit und lange Standzeit. Der Spitzenwinkel beträgt 135°, die Spirale 36°.
Dank Kreuzanschliff erzeugt der Bohrer exakte Zentrierung und reduziert die Vorschubkraft. Mit einer Gesamtlänge von 86 mm und einer Spirallänge von 52 mm bietet er stabile Führung und gute Spanabfuhr.
Geeignet für Metall und INOX
Metallbearbeitung
Für harte Stähle und legierte Metalle liefert der SPB eine präzise Bohrung, während die HSSE-Co5-Schicht zuverlässigen Lauf und Standzeit ermöglicht. Die exakte Zentrierung verhindert Vorbohrungen und Lochverlagerungen.
INOX-Bearbeitung
Bei Edelstahl optimiert der Kreuzanschliff die Spanabfuhr und minimiert Wärmeaufbau. Das Werkzeug bleibt kühler, wodurch die Lebensdauer erhöht wird und Lochrissen reduziert werden.
Abmessungen und Spezifikationen der SPB 25203565
- Durchmesser: 5,1 mm
- Gesamtlänge: 86 mm
- Spirallänge: 52 mm
- Spiralwinkel: 36°
- Spitzenwinkel: 135°
- Werkstoff/Beschichtung: HSSE-Co5 (M35), INOX
- DIN-Norm: DIN 338
- Antrieb: Ständerbohrmaschine, Werkzeugmaschine, Bohrmaschine, Roboter, stationäre Maschinen
- Bearbeitbare Werkstoffe (Auszug): Edelstahl (INOX), harte Stähle, Legierungen
Aufbau: Kreuzanschliff für exakte Zentrierung
Der Kreuzanschliff sorgt für eine exakte Zentrierung und senkt die Vorschubkraft. Dadurch entsteht eine präzise Bohrung mit guter Rundlaufgenauigkeit.
Praxis: So verwenden Sie den Bohrer
- Beachten Sie die empfohlenen Drehzahlen entsprechend dem Werkstoff.
- Verwenden Sie beim Bohren von Metallen hochwertige Kühlschmierstoffe; Aluminium kann alternativ mit Petroleum bearbeitet werden.
- Entfernen Sie Späne und Partikel nach der Bearbeitung, um Korrosion zu vermeiden (insbesondere bei Edelstahl/INOX).
- Reinigen Sie das Werkstück gegebenenfalls chemisch oder mechanisch nach dem Bohren.
Product Properties
| RPM bis, graues Gusseisen, weißes Gusseisen | 1570 |
|---|---|
| RPM bis, harte NE-Metalle | 3130 |
| RPM bis, rost- und säurebeständige Stähle | 1250 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 2500 |
| RPM bis, weiche NE-Metalle | 3750 |
| RPM von, graues Gusseisen, weißes Gusseisen | 630 |
| RPM von, rost- und säurebeständige Stähle | 630 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 940 |
Advice on this product
Krückemeyer technical support
Technical sales
Not sure whether this product fits your application? Our technical sales team checks your requirements, samples alternatives and quotes custom-made solutions.