

Pferd · Fräswerkzeug
PFERD HSS-Lochsägen/HM-Lochschneider,Zubehör LOS HM 4235
PFERD HSS-Lochsägen/HM-Lochschneider LOS HM 4235 – Hartmetall Lochschneider, Schnitttiefe 32 mm, 10 mm Schaft; präzise Durchbrüche in Edelstahl und Stahl.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

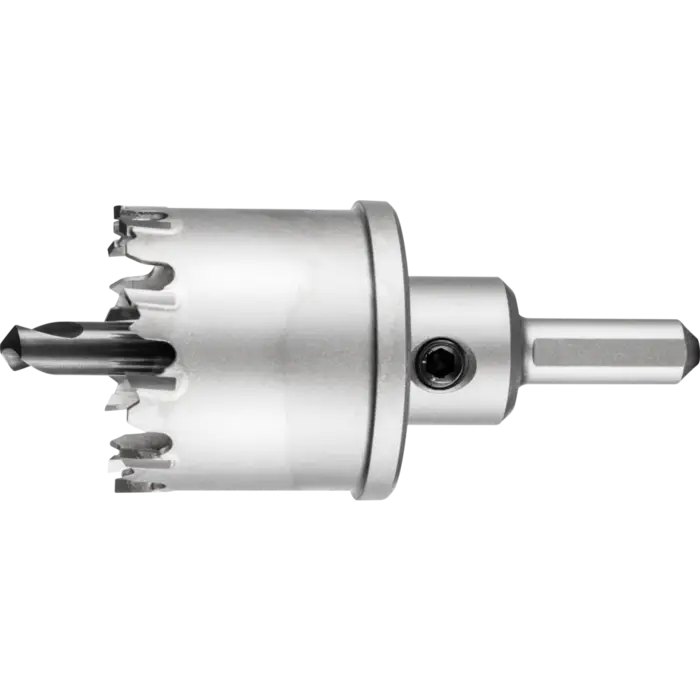
Fig. 01 — Produktansicht
Maße und Dimensionen
| Durchmesser Schaft (mm) | 10 |
|---|
Produktbeschreibung
PFERD HSS-Lochsägen/HM-Lochschneider LOS HM 4235 im Überblick
Die Hartmetall-Lochschneider von PFERD ermöglichen schnelle, exakte Durchbrüche mit einem Ø-Bereich von 16–105 mm. Sie eignen sich für legierte/unlegierte Stähle, Edelstahl (INOX), NE-Metalle und Kunststoffe (auch GFK). Der Einsatz erfolgt an Handbohrmaschinen oder stationären Maschinen; dank ungleicher Zahnteilung wird Rattern reduziert. Die tiefe Ausführung beträgt 35 mm und die maximale Schnitttiefe 32 mm, wodurch auch gewölbte Flächen und Rohre gut durchdrungen werden können.
Der Schaftdurchmesser beträgt 10 mm, was eine breite Kompatibilität mit gängigen Maschinen ermöglicht. Hartmetall-Lochschneider zeichnen sich durch hohe Standzeit aus und sind nachschleifbar, was die Lebensdauer deutlich erhöht.
Einsatzgebiete des LOS HM 4235
Metallbearbeitung
Geeignet für Edelstahl (INOX), legierte/unlegierte Stähle, Gusseisen und Aluminiumlegierungen. Die ungleiche Zahnteilung minimiert Rattern auch bei schwerem Werkstoffkontakt. Die tiefe Ausführung von 35 mm erleichtert Durchbrüche auf gewölbten Flächen und Rohranwendungen.
Kunststoffe und Verbundstoffe
Auch Kunststoffe, CFK/GFK und andere Nichtmetalle lassen sich sauber durchbohren – bei korrekter Drehzahlführung und ausreichendem Abtransport des Spans. Nach dem Einsatz Werkstück ggf. reinigen, um Korrosion zu vermeiden.
Abmessungen und Spezifikationen des LOS HM 4235
- Schaftdurchmesser: 10 mm
- Max. Schnitttiefe: 32 mm
- Tiefe Ausführung: 35 mm
- Antrieb: Ständerbohrmaschine, Bohrmaschine, Roboter, Stationäre Maschinen
- Geeignete Werkstoffe: Edelstahl, Stähle, Aluminiumlegierungen, Messing, Bronze, Kupfer, Gusseisen, CFK/GFK, Kunststoffe, Spanplatten
Eigenschaften & Vorteile
Die Rundlaufgenauigkeit ist hoch, weil Schneidkopf und Schaft aus einem Stück gefertigt sind. Zusätzlich gewährleisten geschliffene Hartmetall-Schneiden eine zuverlässige Schneidleistung, während der auswechselbare HSS-Zentrierbohrer die Anpassung an verschiedene Lochdurchmesser erleichtert.
Verarbeitung & Praxis
- Wählen Sie die Drehzahl gemäß Werkstoff (RPM-Empfehlungen beachten); leistungsstarke Maschinen halten die Drehzahl konstanter, ggf. leicht anpassen.
- Vermeiden Sie kontinuierlichen Zähneingriff, insbesondere bei Rohren oder gewölbten Flächen, um Rattern zu verhindern.
- Nach dem Einsatz Partikel entfernen; Hartmetall-Lochschneider sind nachschleifbar – regelmäßiges Nachschleifen erhöht die Standzeit.
Aufbau: Hartmetall-Lochschneider mit ungleicher Zahnteilung
Der Schneidkopf ist aus Hartmetall, der Schaft ist im selben Stück fest verbunden. Die ungleichmäßige Zahnteilung reduziert Schwingungen und sorgt so für ruhigen Lauf bei Durchbrüchen in Metallen und Kunststoffen.
Besondere Merkmale
- Ungleichmäßige Zahnteilung zur Vermeidung von Rattern
- Tiefe Ausführung 35 mm für gewölbte Flächen und Rohre
- Nachschleifbar – erhöht deutlich die Werkzeugstandzeit
Weitere Produkteigenschaften
| RPM bis, rost- und säurebeständige Stähle | 380 |
|---|---|
| RPM bis, thermopl. Kunststoffe, faserv. (GFK/CFK) Faseranteil kleiner 40% | 500 |
| RPM bis, weiche NE-Metalle | 500 |
| RPM von, rost- und säurebeständige Stähle | 150 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) Faseranteil kleiner 40 % | 330 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.