

Pferd · Fräswerkzeug
PFERD Bohr- und Senkwerkzeuge SPB DIN 338 HSSE N 2,0 INOX
PFERD SPB DIN 338 HSSE N 2,0 INOX – Hochleistungsbohrer für zähe Werkstoffe, Kreuzanschliff, präzise Zentrierung.
Jede Variante ist ein eigener Artikel mit eigener Seite – die Auswahl ruft die Geschwister-Variante auf.

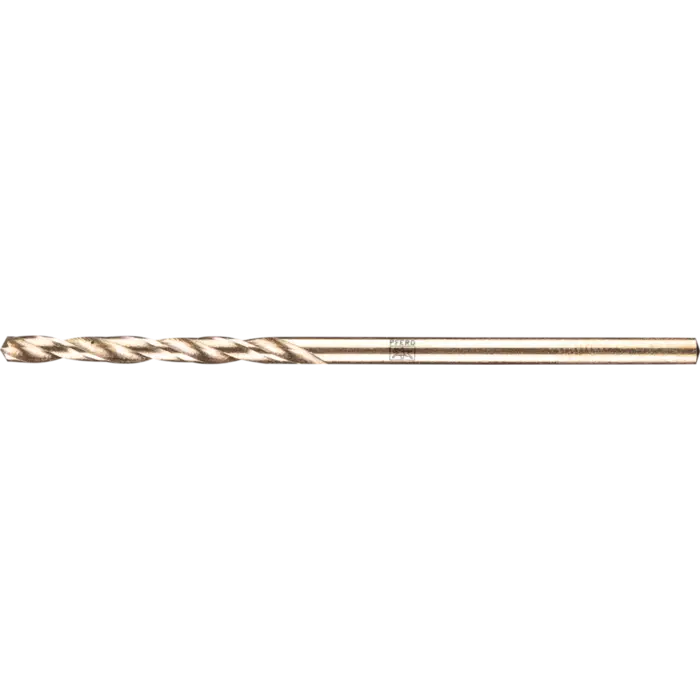
Fig. 01 — Produktansicht
Maße und Dimensionen
| Länge, Gesamt (mm) | 49 |
|---|---|
| Spirallänge (mm) | 24 |
Produktbeschreibung
PFERD SPB DIN 338 HSSE N 2,0 INOX im Überblick
Die PFERD SPB DIN 338 HSSE N 2,0 INOX sind vollgeschliffene, rechtsdrehende Spiralbohrer mit Kreuzanschliff. Sie richten sich an industrielle Einsätze und verbinden hohe Rundlaufgenauigkeit mit exakter Zentrierung, um präzise Bohrlöcher in zähen Werkstoffen zu erzeugen. Die INOX-Variante nutzt HSSE-Co5 (M35) und überzeugt durch 135° Spitzenwinkel, der bei aggressiv beanspruchten Stählen eine stabile Führung sicherstellt.
Als DIN-338-Bohrer stehen sie in INOX-Varianten mit Kreuzanschliff und Vollschliff. Die hier relevanten Abmessungen: Durchmesser 2,0 mm, Gesamtlänge 49 mm, Spirallänge 24 mm, Spiralwinkel 36°.
Geeignet für Metall und harte Werkstoffe
Diese Bohrer eignen sich besonders für zähe und harte Werkstoffe wie Edelstahl (INOX) und legierte Stähle. Sie profitieren von einer stabilen Spitzenausführung, hoher Standzeit und einer exakten Zentrierung dank Kreuzanschliff. Für Anwender bedeutet dies weniger Nacharbeiten, präzisere Bohrlöcher und längere Werkzeuglebensdauer.
Abmessungen und Spezifikationen der SPB-DIN-338 HSSE N INOX
- Durchmesser: 2,0 mm
- Spiralwinkel: 36°
- Spirallänge: 24 mm
- Gesamtlänge: 49 mm
- Spitzenwinkel: 135°
- Werkstoff: HSSE-Co5 (M35) INOX
- Norm: DIN 338
Eigenschaften & Vorteile – Warum diese Bohrer?
- Hohe Rundlaufgenauigkeit: Minimaler Abweichung beim Bohren, präzise Ergebnisse.
- Exakte Zentrierung: Kreuzanschliff reduziert Führungsfehler und Schmierstoffe sorgen für sauberen Schnitt.
- Gute Spanabfuhr: Weniger Zusetzen, längere Standzeit.
- Temperaturbeständigkeit: Co-Anteil verbessert Wärmeverhalten und Lebensdauer.
- Vielseitigkeit: Bewährt bei zähen und harten Werkstoffen, insbesondere Edelstahl.
Praxishinweise zur Anwendung
Beachten Sie die empfohlenen Drehzahlen. Verwenden Sie beim Bohren von Metallen hochwertige Kühlschmierstoffe, um ruhigen Lauf und längere Standzeit zu gewährleisten. Beim Bohren in Aluminium kann Petroleum als Schmiermittel sinnvoll sein. Entfernen Sie Partikel nach dem Bearbeiten, insbesondere bei Edelstahl, um Korrosion zu vermeiden. Reinigen Sie das Werkstück chemisch oder mechanisch, bevor weitere Bearbeitung erfolgt.
Weitere Produkteigenschaften
| RPM bis, graues Gusseisen, weißes Gusseisen | 3990 |
|---|---|
| RPM bis, harte NE-Metalle | 7970 |
| RPM bis, rost- und säurebeständige Stähle | 3190 |
| RPM bis, thermopl. Kunststoffe, faserv. Kunststoffe (GFK/CFK) | 6370 |
| RPM bis, weiche NE-Metalle | 9560 |
| RPM von, graues Gusseisen, weißes Gusseisen | 1600 |
| RPM von, rost- und säurebeständige Stähle | 1600 |
| RPM von, thermoplastische Kunststoffe, faserverstärkte Kunststoffe (GFK/CFK) | 2390 |
Beratung zu diesem Produkt
Krückemeyer Fachberatung
Technischer Vertrieb
Unsicher, ob dieses Produkt zu Ihrer Anwendung passt? Unser technischer Vertrieb prüft Ihre Anforderung, bemustert Alternativen und kalkuliert Sonderanfertigungen.